

导读:热处理是获得理想组织、从而使 Inconel 718 镍基高温合金具备优异高温性能的关键环节。本文围绕合金所施加的各类热处理,讨论了 Inconel 718 中 Fe、Cr、Al、Ti、Nb、Mo、Co、B、C 等合金元素的作用及所形成的相关相。文中按所采用的工艺路线,即铸造、变形冶金、粉末冶金和增材制造,详细综述了一般镍基高温合金(尤其是 Inconel 718)所施加的均匀化与时效硬化等热处理。同时讨论了用于预测均匀化时间与温度的模拟方法,如 Thermo-Calc 的 Scheil 模块和 DICTRA。镍基高温合金的冶金内容涉及其成分—性能关系、组织演变以及热处理过程中形成的各类强化相。本文还详细阐明了 Inconel 718 在加工和热处理过程中形成的 γ′、γ″ 和 δ 等析出相,及其对高温和室温力学性能提升的贡献;并结合本领域近期发表的报道,重点综述了析出相体积分数、形貌和尺寸对高温与室温力学性能提升的影响。
<引言>
为制造飞机发动机及电站燃气轮机最热端部件,人们开展了大量研究以开发各类耐热合金。陶瓷、钛合金、高熵合金、氧化物弥散强化(ODS)钢和高温合金是航空航天、石化装置、汽车、核工业及电站中主要使用的高温材料。在高温材料中,高温合金是世界范围内广泛用于制造接近其熔点温度工作部件的材料之一;当需要对静载荷、疲劳载荷和蠕变具备显著抗力时,高温合金是最为合适的材料。镍基高温合金的主要应用领域包括制造飞机燃气轮机发动机部件(如涡轮叶片、涡轮盘、燃烧室构件)以及燃煤电厂的蒸汽轮机等。
镍基高温合金通常含有十到十二种合金元素。除镍以外的常见合金元素包括 Fe、Cr、Al、Co、Ti、Ta、Nb、Mo、W、Zr、B 和 C。以镍作为主元素或基体元素的主要原因在于:镍具有面心立方(FCC)晶体结构,因而塑性好、韧性高;从室温到其熔点(1455 °C)均保持 FCC 结构而不发生任何相变;镍等 FCC 金属扩散速率低,适合高温蠕变抗力,且密度适中、成本相对低廉。
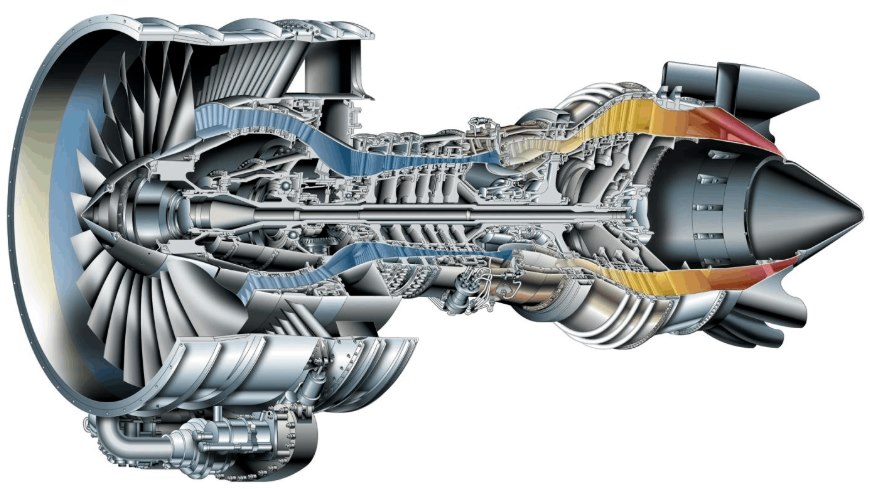
Inconel 系列合金是广泛用于高温工作部件制造的镍基高温合金之一。Inconel 625、617、600 等合金主要为固溶强化型高温合金,具有优异的抗氧化和耐蚀性能以及适中的高温强度;而 Inconel 718(IN718)合金则兼具优异的高温力学性能与显著的耐蚀、抗氧化能力。所有镍基高温合金的主要组成元素为 Ni、Fe、Cr、Al、Ti 和 Nb。Inconel 600、601、617 和 625 等合金中 Cr 含量高于 20 wt%,因而主要具有更好的抗氧化与耐蚀性能;IN718 的 Cr 含量约为 17 wt%,并含 5 wt% 的 Nb(γ″(Ni3Nb)析出相形成所必需,下文论述)。正因如此,IN718 表现出良好的抗氧化与耐蚀能力,并借助析出强化保持优异的高温性能。
IN718 与其他含 γ′、γ″ 的高温合金(如 Inconel 706、Inconel 783、Inconel 601 等)的主要区别在于:IN718 中 γ″ 的体积分数约为 γ′ 的三倍。在 Inconel 706 和 Inconel 783 中,起主要析出强化作用的是 γ′ 相,因为这些合金的 Nb 含量较低(3 wt%,而 IN718 为 5 wt%)。与 IN718 相比,其他 Inconel 合金含有更多 Fe、Mo、Co 等固溶强化元素,因而固溶强化的贡献更大。除具备传统镍基高温合金的性能外,IN718 还具有优异的焊接特性,即抗焊后裂纹能力;它也是为克服应变时效开裂而开发的可焊性最好的高温合金之一。
在 Inconel 系列合金中,IN718 是应用最广泛的镍基高温合金之一,主要应用于航空航天工业,用于制造单晶涡轮叶片、涡轮盘、紧固件、燃烧室机匣等。IN718 主要属于析出强化兼固溶强化合金,在 700~750 °C 范围内具有优异的高温力学性能,并在高温下表现出良好的蠕变与疲劳性能。IN718 合金中的重要相包括镍伽马基体(γ)、伽马 prime 相(γ′)、伽马双 prime 相(γ″)、δ 相(δ)以及各类金属碳化物(MC)。
影响 IN718 高温合金性能的最重要因素是其各类合金元素,正是这些元素促成了各类相的形成与稳定。每种合金元素都通过参与不同的强化机制而在提升性能中发挥特定作用。Fe、Cr、Co、Mo 等合金元素倾向于分配到 Ni(γ) 奥氏体基体相(FCC)中并使其稳定,从而通过所谓固溶强化机制帮助强化合金;Al、Ti、Nb 等元素则在热处理过程中促进 γ′、γ″ 等不同第二相析出,其化学式分别为 Ni3(Al, Ti) 和 Ni3Nb。γ′ 具有有序 L12 晶体结构,γ″ 具有有序 BCT 晶体结构。时效过程中形成的 γ″ 析出相是 IN718 的主要强化相之一,这些析出相阻碍位错运动,从而提高合金的强度和硬度,这就是众所周知的析出强化。碳和硼在晶界处分别形成碳化物和硼化物,阻碍高温下的晶界滑动,从而提高合金的蠕变断裂寿命。
生产 IN718 部件的主要工艺路线为变形冶金和铸造,后来发展出粉末冶金(P/M)路线,近二十年来又出现了增材制造(AM)路线。目前大量研究仍主要通过 P/M 和 AM 路线来开发和提升该合金的性能。工艺类型的选择取决于预期性能、经济可行性及其应用领域。IN718 中形成的各类相及其晶体结构列于表 1,并分别示于图 1(a–c)。
通过施加均匀化热处理(加工后处理),可以最大限度地减轻 IN718 合金加工过程中发生的元素偏析和有害相偏析。随后,在时效硬化热处理(均匀化之后施加)中析出 IN718 的主要强化相,即 γ′、γ″ 和 δ。这些相在热处理之前的合金加工过程中已在一定程度上形成;热处理过程中 γ′ 和 γ″ 相的体积分数增大,并在整个基体中更均匀地分布、不再发生偏析。由此可见,热处理在合金加工后提升其性能方面发挥着重要作用。鉴于 IN718 是高温应用中应用最广泛的镍基高温合金,有必要对其所施加的各类热处理进行详细综述。此外,由于不同工艺路线下偏析程度、晶粒尺寸/晶界、热导率、相形成等存在差异,IN718 生产所用的最佳热处理参数(如温度、时间和冷却速率)也随之不同。热处理参数还影响所形成析出相的体积分数、尺寸和形貌,进而影响合金的力学性能。众多研究者通过改变合金的标准热处理条件研究了不同热处理状态的影响。为厘清所有影响合金热处理条件的因素,本文对迄今已报道的研究进行了综合评述。
<2 热处理>
对镍基高温合金进行热处理,是为了使合金均匀化(溶解偏析相和合金元素)、消除应力,并通过析出 γ′、γ″、δ 及金属碳化物(Cr23C6、TiC、NbC 等)各类强化相来优化提升力学性能。加热温度取决于该合金的熔点和第二相形成温度;保温时间和冷却速率在热处理过程中对提升力学性能起主要作用。热处理过程中的组织变化——即晶粒尺寸变化、第二析出相的形核与长大(其尺寸、体积分数和形貌)——是力学性能提升的主要原因。
施加于镍基高温合金的重要热处理工艺为均匀化和时效硬化。热处理过程中,碳化物和硼化物相也沿晶界析出,有助于抑制晶界滑动。均匀化热处理用于 IN718 高温合金,是在铸造和 AM 路线加工之后使合金元素均匀分布并溶解有害相。从热处理角度看,与铸造和变形冶金路线相比,P/M 和 AM 路线加工的合金元素偏析更少;若合金采用 P/M 路线加工,甚至可以完全省去均匀化步骤。
均匀化之后一般进行时效硬化热处理,该过程包括固溶、淬火和时效三个阶段,将在后续章节详细讨论。时效硬化处理中的关键环节是第二相或析出颗粒的析出与长大。这些析出相既在晶粒内部形成,也在晶界上形成,有助于阻碍塑性变形过程中位错的运动。
表 1 IN718 高温合金中的各类相
|
相 |
化学式 |
晶体结构 |
|
γ(基体) |
Ni |
FCC |
|
γ′ |
Ni3Al、Ni3Ti、Ni3Ta |
FCC(有序 L12) |
|
γ″ |
Ni3Nb |
BCT(有序) |
|
δ |
Ni3Nb |
正交晶系 |
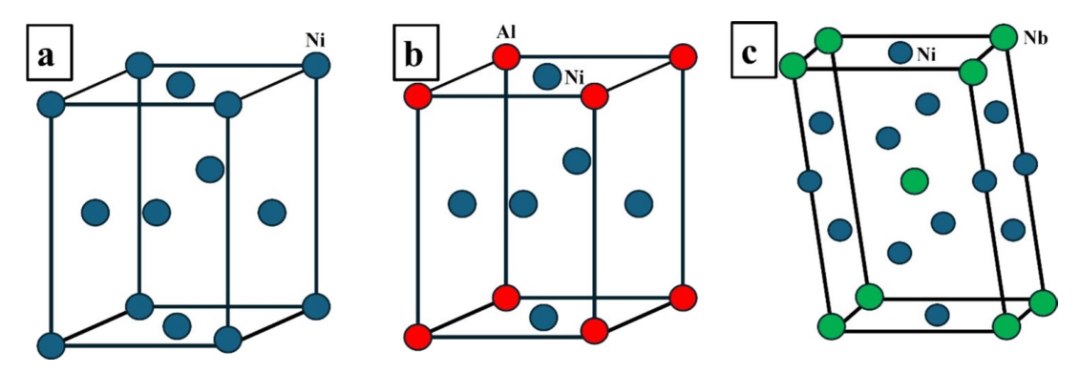
图 1 IN718 中重要相的晶体结构:(a) γ 相(FCC);(b) γ′ 相(有序 L12);(c) γ″ 相(有序 BCT)
2.1 均匀化处理
如前所述,镍基高温合金的成分中通常含有近十到十二种不同的合金元素。在采用铸造路线加工时,只有在极慢的冷却速率下才可能实现平衡凝固,并按照相图发展出预期组织。在这种慢速凝固条件下随温度变化,合金中液相和固相发生成分调整,使其接近相图;实现这些成分调整的主要机制是扩散过程。扩散是一种与时间相关的现象,需要足够时间才能使合金元素在基体中均匀分布,即在合金的固相和液相中都实现预期的成分调整,因此必须留出足够时间以维持平衡冷却。
在工业铸造中,凝固过程是在较高冷却速率下完成的,因为维持平衡冷却所需的时间在经济上并不可行。受时间限制,合金元素在基体中的扩散不够充分,从而导致合金元素偏析和晶内浓度梯度,形成所谓的枝晶(晶核)组织:一类元素富集于枝晶外围,另一类元素富集于中心。一般而言,凝固过程中低熔点元素偏析于枝晶外围,高熔点元素富集于枝晶中心。这会使合金在低于固相线温度时便在晶界处熔化,不利于获得良好的力学性能。晶内的这种不均匀性会在凝固过程中于基体内形成不利于合金力学性能的非期望相。
为克服合金元素偏析问题,需进行均匀化热处理:将合金加热到低于固相线温度并保温一定时间,随后空冷或水冷。在该热处理过程中发生原子尺度扩散,使各类合金元素均匀分布于整个基体,从而显著消除合金晶内的偏析和浓度梯度。在工业上,出于经济原因,人们更倾向于在凝固之后进行均匀化热处理,而不是以极慢冷却速率让凝固缓慢完成。
IN718 高温合金凝固过程中形成的有害相称为拓扑密堆相(TCP 相)。它们是复杂的金属间化合物,在凝固过程中由 Cr、Mo、Nb 等少数合金元素过量存在,并与 Ni、Fe、Co 等主要合金元素形成化合物。这些相并不期望出现,因为它们大多脆性大、晶体结构复杂。合金元素会在 IN718 高温合金组织中的这些相上发生偏析。均匀化通过原子扩散过程消除或溶解这些相,并将赋存于这些相中的元素与其他单体合金元素一起均匀分布到整个基体。各类 TCP 相包括 Laves 相、σ 相和 μ 相。IN718 中的各类 TCP 相及其晶体结构、晶格参数列于表 2;其中 Laves 相是占主导地位的有害相。
表 2 IN718 中各类有害 TCP 相
|
TCP 相 |
晶体结构 |
晶格参数 |
|
Laves 相 |
六方 |
a = 0.475–0.495;c = 0.770–0.815 |
|
μ 相 |
菱方 |
a = 0.475、2.577 |
|
σ 相 |
四方 |
a = 0.880–0.910;c = 0.450–0.480 |
均匀化对 IN718 合金的组织演变具有显著影响。已有大量研究致力于认识均匀化对组织的后续影响。通过细致的组织分析,可以从现有文献中验证有害相已被均匀化消除。一般而言,均匀化在高于溶度线、低于 IN718 合金固相线的温度下进行。有研究报道,在铸造 IN718 合金中,枝晶间区域形成 Laves 相以及 Ti、Mo、Nb 等合金元素偏析,对力学性能有害;该研究在 1140 °C 均匀化 40 h,使 Laves 相均匀溶解于基体。图 2(a–d) 示出 1140 °C 均匀化 3~40 h 期间组织的变化:可以清楚看到,随着均匀化进行至 40 h,枝晶组织消失、Laves 相逐渐溶解,仅残留少量金属碳化物。
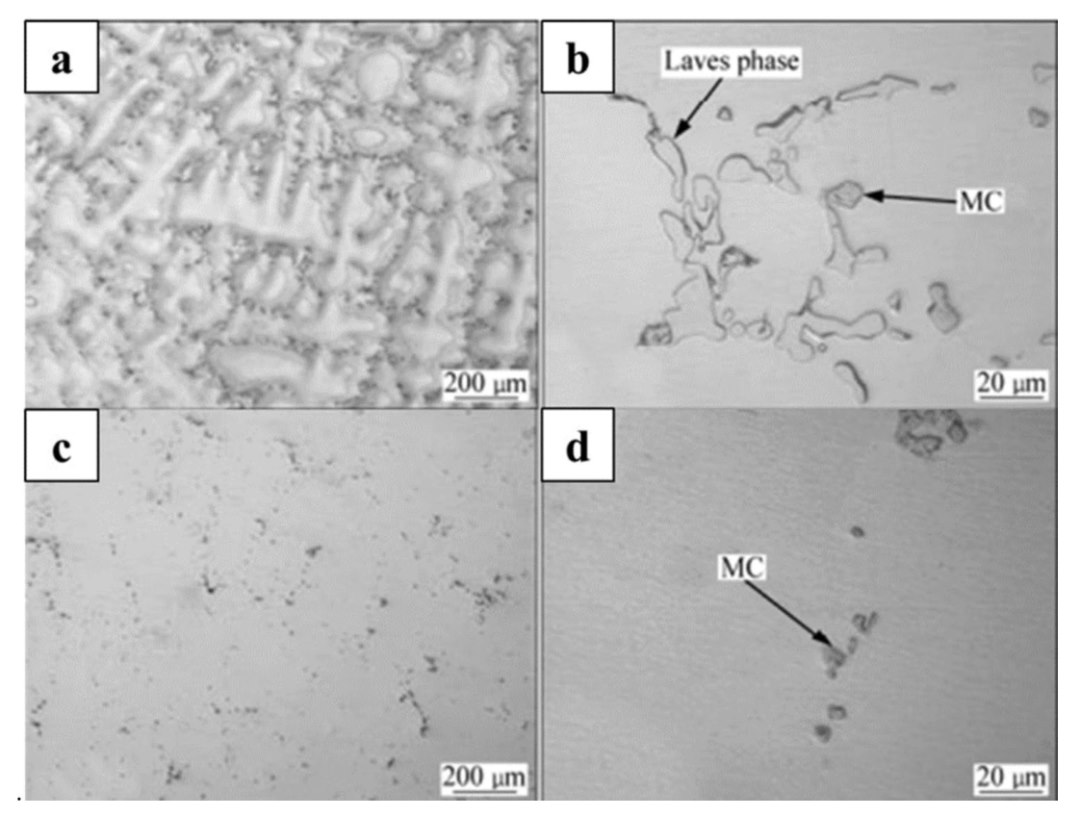
图 2 1140 °C 均匀化过程中合金的组织演变:(a)(b) 3 h;(c)(d) 40 h
为验证元素在基体中的均匀程度(消除各元素的微观偏析),定义了偏析系数 K,即枝晶区或枝晶间区合金元素浓度最大值与最小值之比。图 3a 示出均匀化 10 h 后各合金元素的 K 值趋近于 1,表明各合金元素在 10 h 后已均匀溶解。图 3b 示出 1140、1150、1160、1170 °C 不同温度下 Laves 相分数与均匀化时间的关系。可以观察到,随均匀化温度升高,溶解 Laves 相所需时间(Laves 相分数降低)大幅缩短;同时在特定温度(本例为 1140 °C)下,随时间延长 Laves 相分数降低。
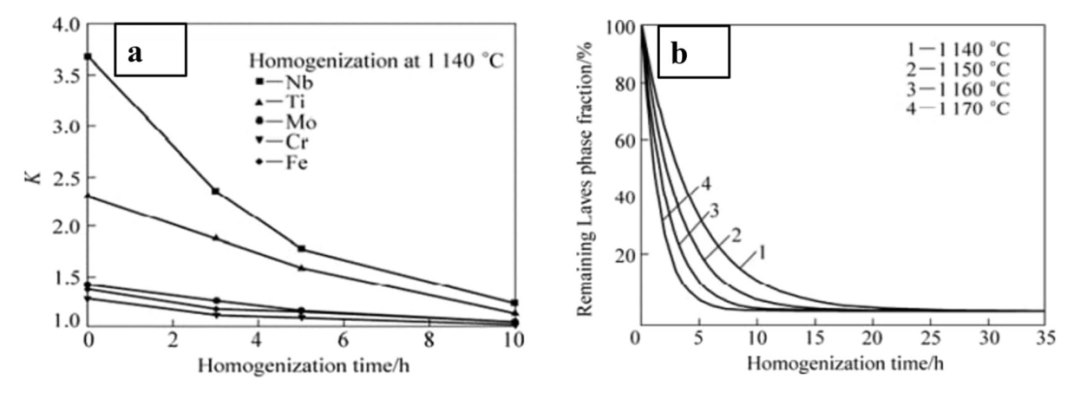
图 3 (a) 各合金元素偏析系数 K 随时间(h)的变化;(b) 不同温度下残余 Laves 相分数随均匀化时间的变化
有研究指出,在增材制造(EBLS)中合金以枝晶形式生长,这是 Nb、Mo、Ti 等元素偏析并形成 Laves 相的原因;据报道,在 1150 °C 均匀化 8 h 后脆性 Laves 相得以溶解。研究还给出了消除 Laves 相所需时间(h)的估算公式(式(1)):其中 A 为基于偏析程度的系数,T 为均匀化温度(摄氏度)。偏析越严重,A 值越大;本研究中 A 值为 7.64×10¹⁸。可以认为 A 值越小,均匀化所需时间越短。
式(1) τ(时间) = A·e^(−0.036T)
除式(1)外,微观偏析还可用残余偏析指数 δ 表征,如式(2)所示。其中 Ct_max、Ct_min 为均匀化时间 t 时的最大和最小溶质浓度,C0_max、C0_min 为铸锭原始状态下的最大和最小溶质浓度。若 δ 值小于 0.2,即可认为均匀化过程已经完成。
式(2) δ = (Ct_max − Ct_min) / (C0_max − C0_min)
残余偏析指数 δ 还与扩散系数 D、均匀化时间 t 和二次枝晶臂间距 L 相关,如式(3)所示。元素扩散系数越高,均匀化所需时间越短。在 Zhao 等人的研究中,Nb 和 Ti 的扩散系数分别计算为 3.8×10⁻¹¹ cm²/s 和 4×10⁻¹¹ cm²/s。
式(3) ln δ = −4π²·D·t / L²
另有研究提出,在增材制造(LPBF)IN718 中,柱状晶和残余应力可在均匀化过程中消除,Laves 相以及合金元素的微观偏析也随之消除。如图 4 所示,沉积态(AB)试样在沉积方向(XZ)上为柱状晶,平均长度 263.5 μm,在 XY 方向(垂直于沉积方向 XZ)上的平均晶粒直径为 29.5 μm;1180 °C 均匀化 1 h 后,XY 和 XZ 方向均形成均匀的等轴晶,平均晶粒尺寸增大 88.4 μm。晶粒形貌和尺寸的变化归因于均匀化过程中发生的再结晶。同一研究中,1065 °C 均匀化 2 h 未能完全消除柱状晶,如图 4(h、j) 所示。
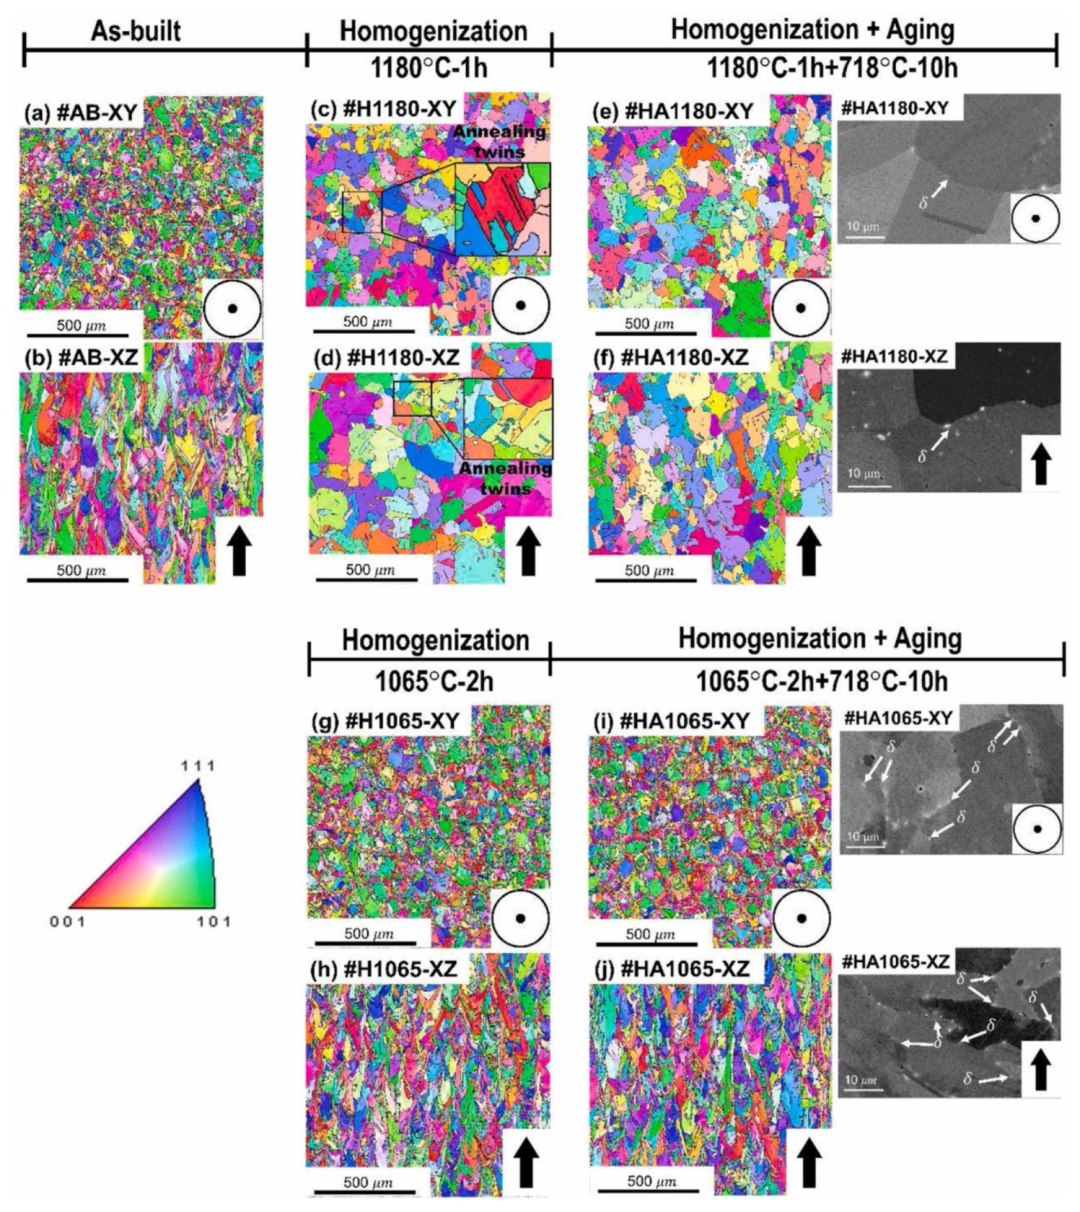
图 4 反极图(IPF):(a) 沉积态试样 XY 面、(b) XZ 面;(c)(d) 1180 °C 均匀化 1 h 试样(#H1180);(e)(f) 1180 °C 均匀化 1 h 后 718 °C 时效 10 h 试样(#HA1180);(g)(h) 1065 °C 均匀化 2 h 试样(#H1065);(i)(j) 1065 °C 均匀化 2 h 后 718 °C 时效 10 h 试样(#HA1065)
据研究,若结合合金的初熔温度降低均匀化温度,则均匀化进行的速率会降低。除温度外,均匀化时间也影响 Laves 相体积百分比的降低,其关系如图 5b 报道所示。要提高均匀化速率,既可在恒温下延长保温时间,也可在恒时下提高温度。含 Laves 相区域的 EDS 面扫示于图 5a,该区域偏析的主要合金元素为 Nb 和 Mo。基体元素与合金元素之间的原子半径差,与温度一样在合金均匀化中起重要作用:若合金元素半径与基体元素镍相近,其溶解所需时间更短,因为反向扩散更为显著。
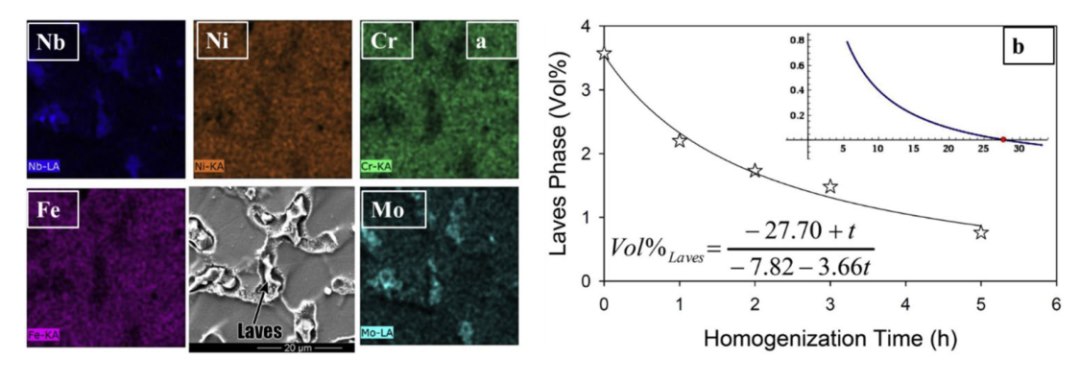
图 5 (a) 含 Laves 相区域的 EDS 面扫;(b) Laves 相体积分数随均匀化时间的变化规律
一项研究中,除其他合金元素偏析外,含 Ni2Nb(Laves 相)和 NbC(碳化物)有害相的铸造 IN718 分别在 1090 °C 和 1130 °C 进行均匀化:1130 °C 下 2 h、1090 °C 下 4 h 后 Ni2Nb 相完全消失。随均匀化温度升高,所需时间显著缩短。观察到沿 Ni2Nb 相萌生裂纹,表明合金中 Ni2Nb 含量越低越有利。
据一些报道,铸态 IN718 采用两段均匀化,以便在不同温度下溶解不同的相和元素:铸造 IN718 在 1140 °C/60 h 下均匀化以消除 Laves 相,在 1190 °C/30 h 下溶解 δ 相——δ 相含量过多对性能有害。在增材制造(SLM)并分别于 1100 °C、1250 °C 固溶/均匀化 1 h 和 7 h 的 IN718 中,经 1250 °C/7 h 处理后 Laves 相大部分溶解;但这种显著溶解是以再结晶和晶粒长大为代价的,会影响后续时效后的力学性能。
综合迄今观察到的文献可见,均匀化温度和时间对晶粒长大的影响十分显著。因此必须采用最佳均匀化温度,在减轻偏析与控制晶粒长大之间取得平衡。均匀化后残余 Laves 相的形貌会影响 AM 加工合金的性能:一项研究在 1050 °C 均匀化 15 min 后,Laves 相的长条状形貌转变为颗粒状;具有颗粒状残余 Laves 相的 15 min 处理试样在强度和塑性上匹配最佳。
图 6 为相稳定图,标出了 Laves 相、金属碳化物、δ-Ni3Nb、γ′ 和 γ″ 等各类相可能形成的温度区间。这些温度区间适用于在 980~1100 °C 范围内均匀化并随后热处理的铸造 IN718 合金。热处理过程包括在图 6 所示特定温度区间内对合金进行固溶和时效。
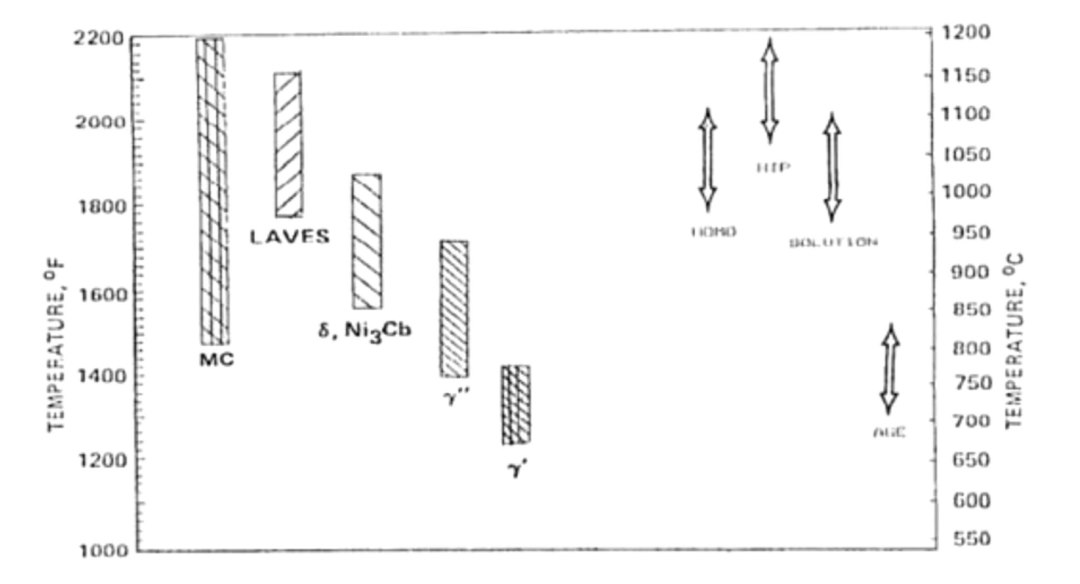
图 6 铸造 Inconel 718 的温度-相稳定图及均匀化温度区间
图 7 左侧为铸态 IN718 的伪二元非平衡相图(存在合金元素偏析),右侧为代表同一铸造 IN718 均匀化后状态的平衡相图。如图 7(左侧)所示,铸态下 Nb 在基体中的最大溶解度仅约 4%;标准 IN718 合金的熔体成分约含 5 wt% Nb(两图中虚线所示)。在铸造 IN718 的非平衡凝固过程中,这部分 Nb 被用于形成 Laves 相和金属碳化物。
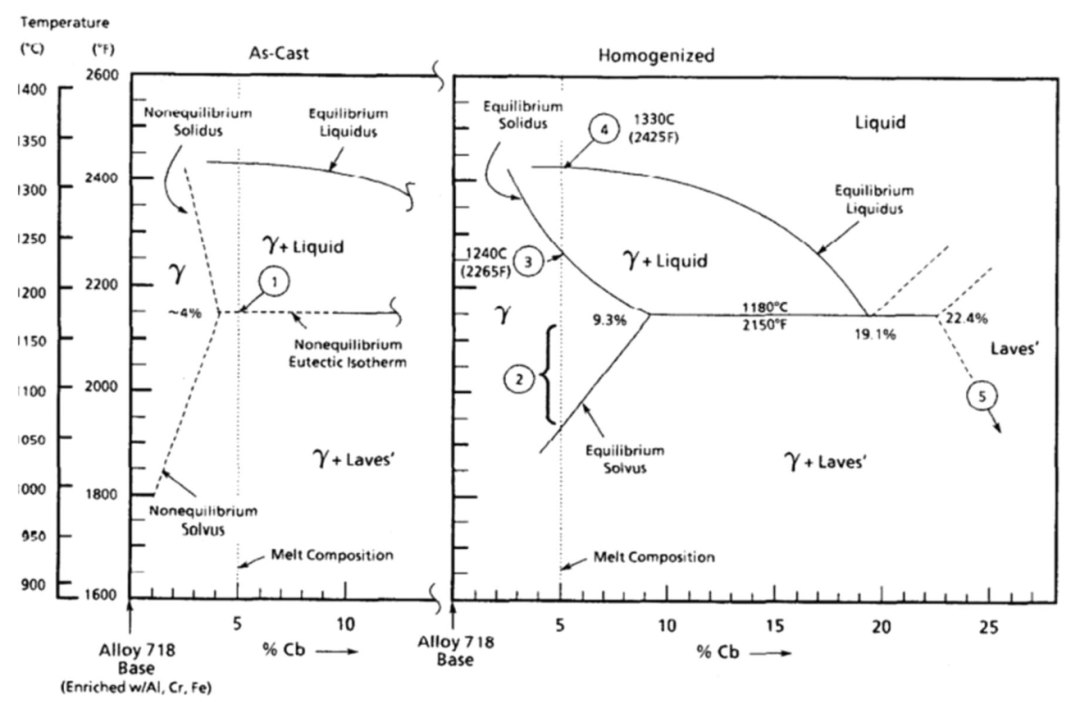
图 7 铸态(偏析态)与均匀化态 Inconel 718 伪二元相图
铸态下(图 7 左侧),5 wt% Nb 区域在非平衡等温线(1180 °C)以下由 γ + Laves 两相组成。随材料缓慢加热至 1180 °C,Nb 从 Laves 相和碳化物扩散进入 γ 相,使 γ 相含量增加;但在非平衡等温线(1180 °C)或以下,这并不能形成时效固溶处理所需的单一 γ 相。另一方面,均匀化后大部分 Laves 相溶解,使 Nb 得以扩展 γ 相区域(图 7 右侧)。均匀化后可溶入主基体的 Nb 含量(百分比)由 4% 提高到 9.3%,因为 Laves 相在此期间大量溶解。单相 γ 区现扩展至平衡溶度线(1065 °C)与平衡液相线(1240 °C)之间;这一单相 γ 相(FCC(Ni) 中含 Nb)即可用于固溶处理和时效,以形成第二析出相。这些相图说明了对铸造 IN718 合金进行均匀化处理的重要性。
均匀化温度对力学性能的影响显著,因为它与后续时效中形成析出相的尺寸、体积分数和形貌相关。据报道,在 1050 °C 对增材制造(LPBF)IN718 均匀化 1 h,可显著溶解 Laves 相,将 Nb、Ti、Mo 等元素释放到基体中,供时效时形成 γ′、γ″ 等强化相;均匀化并时效试样的 γ″ 体积分数提高到 16%,而直接时效试样仅为 4%。均匀化并时效试样的平均晶粒尺寸较直接时效试样(34 μm)增大约 2.5 倍,达到 84 μm。这是因为温度过高或接近固相线会导致再结晶和晶粒长大,在某些情况下反而损害性能。
对增材制造(SLM)IN718 分别在 1000、1080、1160、1240 °C 均匀化 1.5 h,观察到在 1080 °C 均匀化的试样获得最佳高温性能,即屈服强度、蠕变寿命和塑性(图 8b)。如图 8a 所示,随均匀化温度升高,平均晶粒尺寸显著增大:1000 °C 均匀化试样平均晶粒尺寸最小,为 14 μm;1240 °C 均匀化试样为 122 μm。这证实随温度升高,再结晶和晶粒长大程度占主导;1080 °C 下 γ′、γ″ 等强化相的析出处于最佳状态。
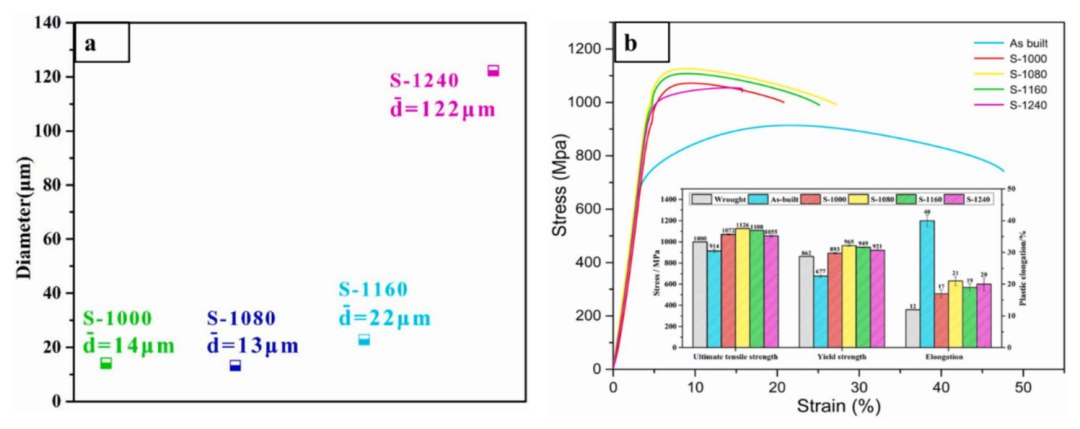
图 8 (a) 1000、1080、1160、1240 °C 均匀化并时效后试样的平均晶粒尺寸(S:温度,d:晶粒直径);(b) 上述均匀化并时效试样的高温(650 °C)拉伸性能
随均匀化时间延长,存在形成碳化物和再结晶的可能,这不利于获得最佳性能。增材制造过程中沿沉积方向的柱状组织在扩散后消失,形成等轴晶。Laves 相溶解越充分,形成 Laves 相的 Nb、Ti、Al 等元素释放到基体中越多,从而提高时效时析出相的形成比例。均匀化过程中可能形成碳化物和 δ 相;这两相过量并不可取,因为它们硬而脆。碳化物和 δ 相在晶界析出,从而钉扎高温下的晶界滑动,提高蠕变断裂寿命。
在某些凝固偏析和 Laves 相形成较轻的情况下,均匀化和固溶是合并步骤:固溶处理前不再单独进行均匀化,而是在固溶过程中使元素偏析和 Laves 相溶解到单一固溶体 γ 基体中。铸造路线凝固时,可能因气体卷入形成对合金性能有害的孔洞;除这些孔洞外,均匀化过程中也可能形成孔洞。均匀化过程中形成孔洞的可能原因,是相变引起的原子密度变化,或交叉扩散不平衡(即 Kirkendall–Frenkel 效应)所致。这一孔洞形成问题应予重视,因为它主要取决于合金元素的扩散系数。
近年来,许多研究者在对耐热合金开展实际热处理实验之前,先对各类热处理条件进行计算模拟。这类均匀化模拟也借助多种商用热力学和动力学建模软件开展。模型输入包括合金的组织和化学成分信息;利用软件预测获得预期或提升力学性能所需的热处理温度和保温时间。IN718 的铸态偏析可通过 Thermo-Calc 的 Scheil 模块和 DICTRA(扩散控制转变)预测;这些软件将均匀化动力学建模为时间和温度的函数。
Mehdi 等人通过建模和扩散系数计算,采用 Johnson–Mehl–Avrami–Kolmogorov(JMAK)分析报道了 Laves 相溶解动力学。研究所用方程为式(4)和式(5)。式中 X 为 Laves 相溶解分数,K 与温度相关,t 为溶解时间,D 为扩散系数,D0 为扩散常数,Q 为激活能,T 为温度,R 为普适常数。
式(4) X = 1 − exp(−K·tⁿ)
式(5) D = D0·exp(−Q/RT)
Sohrabi 等人建立了一种新的扩散模型,该模型基于均匀化过程中各元素反向扩散所需的枝晶臂长度(扩散长度 l),如图 9 所示。根据该模型,建立了用于计算均匀化时刻 t 浓度梯度 C 的式(6)。式中 C0 为偏析元素的平均成分,β 为初始浓度曲线幅值,l 为二次枝晶臂间距的一半,D 为偏析元素的互扩散系数。
式(6) C = C0 + β·sin(πy/l)·exp(−π²Dt/l²)
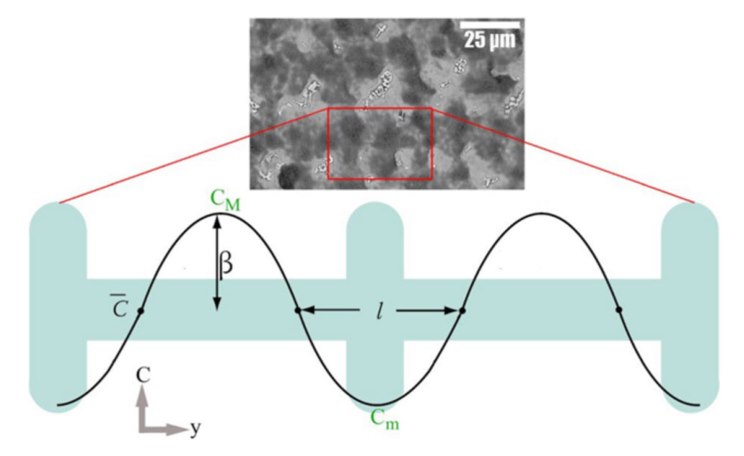
图 9 枝晶结构几何示意图
在大多数研究中,铸造和 AM 路线加工合金的均匀化在 1050~1190 °C 之间进行。与 AM 相比,铸造路线合金完成完全均匀化(有害相和偏析合金元素溶解)所需时间更长,因为铸造凝固过程中合金元素偏析和非期望相形成量更高。铸造中凝固冷却速率变化大、枝晶组织发达,使合金元素富集于合金内特定位置;而 AM 中每一层材料冷却速率均匀,合金元素分布优于铸造。此外,均匀化温度和时间影响后续时效形成晶粒尺寸以及析出相的尺寸和体积分数;随均匀化温度或时间延长,合金晶粒尺寸显著增大。均匀化过程中的再结晶有助于将来料合金的柱状晶组织转变为等轴晶组织。Laves 相分数降低速率与均匀化时间和温度成正比。但据一些报道,均匀化温度不应高于合金的初熔温度。均匀化过程中 Laves 相分数降低和偏析合金元素溶解越充分,时效过程中形成析出相的体积分数越高。部分研究中,不同工艺路线生产的 IN718 合金所需的均匀化温度和时间列于表 3。
表 3 Inconel 718 的各类均匀化条件
|
温度(°C) |
工艺路线 |
时间 |
|
1140 |
铸造 |
40 h(Laves 相);10 h(元素) |
|
1130 |
铸造 |
4 h(合金) |
|
1150 |
铸造 |
5 h(合金) |
|
1140 & 1190 |
铸造 |
60 h(Laves 相);30 h(元素) |
|
1100 |
铸造 |
3 h(合金) |
|
1090 |
铸造 |
3 h(合金) |
|
1065 |
铸造 |
8 h(合金) |
|
1150 |
增材制造(EBS-LST) |
8 h(Laves 相);2 h(元素) |
|
1180 |
增材制造(LPBF) |
1 h(合金) |
|
1100 |
增材制造(SLM) |
7 h(合金) |
|
1080 |
增材制造(SLM) |
1.5 h(合金) |
|
1050 |
增材制造(LPBF) |
1 h(合金) |
|
1080 |
增材制造(LPBF) |
4 h(合金) |
|
1100 |
增材制造(SLM) |
1 h(合金) |
2.2 时效硬化
为通过第二相析出提升 IN718 合金的力学性能,需采用时效硬化热处理。在时效硬化中,先通过固溶过程将加工过程形成的所有相溶解到 γ 基体中,形成单相过饱和固溶体(SSSS);固溶之后在较低温度下对合金时效,留出足够时间使 γ′、γ″ 等强化相从 γ 基体中析出。除 γ′、γ″ 相外,时效过程中晶界处还形成各类碳化物和硼化物;少量形成的碳化物和硼化物有助于抵抗高温下的晶界滑动。晶粒内部形成的析出相阻碍位错运动,从而提高合金的屈服强度和抗拉强度。通过控制析出相的尺寸和形貌,可维持强度与塑性之间的平衡。
一般而言,材料能够时效硬化需满足两个基本条件:其一,合金中溶剂的固溶度极限应随温度降低而减小,从而形成单相 SSSS;其二,饱和后析出的析出相应与基体共格。只有共格析出相才能形成阻碍位错运动的应变。
2.2.1 时效硬化的阶段
时效硬化的阶段已为熟知,此处就一般背景作简要讨论。时效硬化分为固溶、淬火和时效三个阶段,时效过程中可控制析出相的体积分数、尺寸和形貌。析出相过量会使材料过硬,这并不期望。
固溶处理时将合金加热至略高于其溶度线,形成亚稳单相 SSSS。固溶温度不应高于固相线,以避免熔化和氧化;也不应过于接近固相线,以免引起合金晶粒长大。随后将形成的亚稳固溶体淬火(快速冷却),使其保留至室温;这一过程中没有足够时间发生扩散,溶质在饱和后作为析出相析出。时效是将淬火后的合金加热至室温以上,并留出足够时间使第二析出相析出的过程;SSSS 发生受控分解,在晶粒内部及(某些情况下)晶界处均匀形成细小析出相。
溶质原子形成或析出为析出相的主要动力,是淬火降温过程中溶剂被溶质原子过饱和。其机制是溶质原子浓度涨落形成小团簇,进而发生析出相的形核与长大。时效时间和温度主要影响从溶剂中析出析出相的尺寸、形貌和体积分数。
时效时间过长会以细小析出相为代价形成粗大析出相,这一现象称为 Ostwald 熟化,对合金性能有害。该现象导致第二相颗粒体积分数降低,因为它们不再均匀分布于基体相;这称为过时效过程。粗大析出相与细小颗粒相比间距更宽,因而对位错运动的抗力更小,合金强度显著降低。合金强度在某一时效时间之前升高,随后因过时效而开始下降。因此需在最佳时间内时效,以维持强度与塑性的平衡。图 10 示出 IN718 的标准热处理循环(AMS 5662),包括标准细晶处理(固溶+时效)和直接时效(不固溶)。时效在两个不同温度下分两阶段进行,以获得一次、二次和三次不同尺寸的析出相。
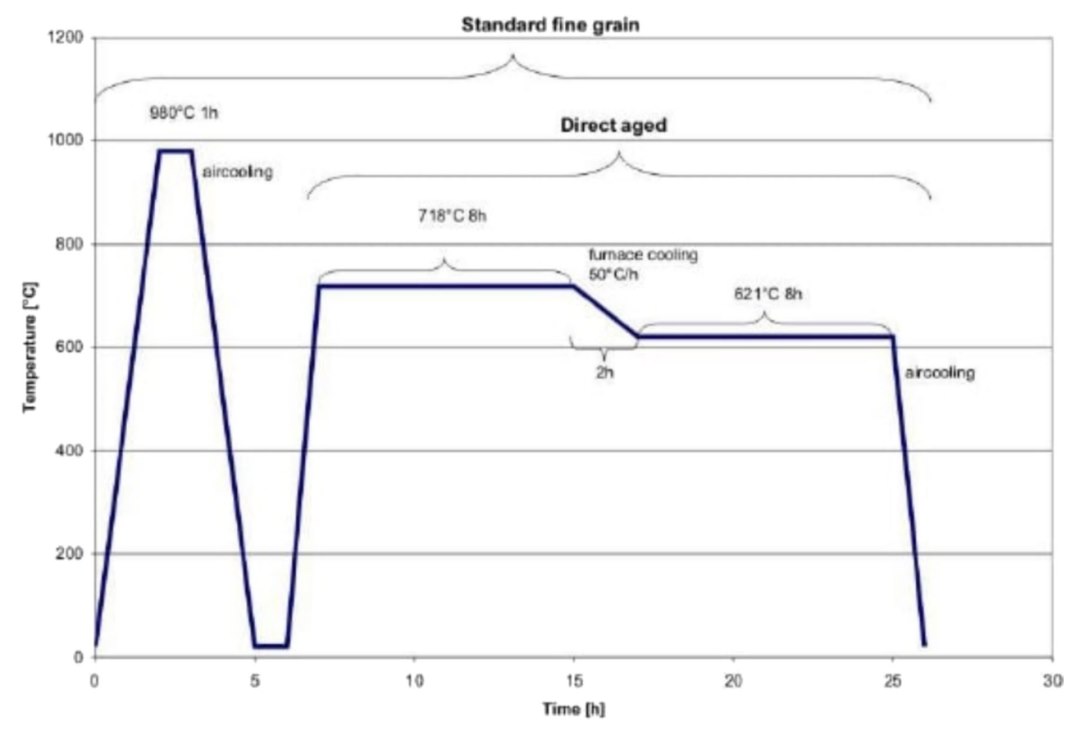
图 10 Inconel 718 标准热处理循环
2.2.2 析出相强化
基体相与析出相之间的界面分为共格、半共格和非共格三类。基体内形成析出相的类型强烈影响合金的力学性能。若析出相与基体共格,则析出相和基体相的晶体结构共格,即相似且含原子的晶面一一对应匹配。为维持析出相和基体晶面之间的一一匹配,晶面会发生轻微弯曲(见图 11a),从而产生共格应变;正是这些共格应变构成位错运动的障碍。共格析出相赋予合金最高强度。
在半共格析出相中,基体相和析出相的部分原子晶面试图一一匹配,部分则不能匹配(见图 11b),对位错运动提供部分抗力。在非共格类型中,析出相具有与基体相完全不同的晶体结构,与基体晶面完全错配(图 11c),对位错运动几乎不提供抗力;这类析出相尺寸更大,彼此间距也远大于共格和半共格析出相。
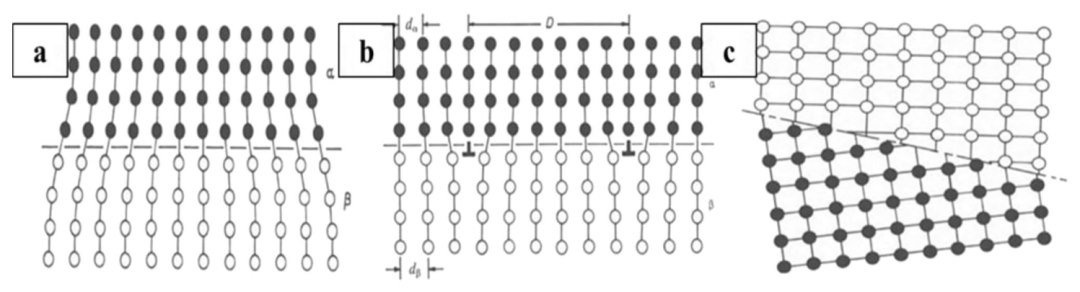
图 11 析出相界面类型:(a) 共格界面;(b) 半共格界面;(c) 非共格界面
若 dα、dβ 分别为 α、β 相中匹配晶面的无应力晶面间距,则两晶格之间的错配度 δ 由式(7)给出。共格、半共格和非共格界面的错配度分别为 δ < 5%、5% < δ < 25% 和 δ > 25%。
式(7) δ = (dβ − dα) / dα
在时效硬化的镍基高温合金中,强度因位错与第二相析出颗粒的相互作用而提高。除析出参数(时效和固溶温度、时间、冷却速率、析出相尺寸和体积分数)外,合金的性质与成分、所含缺陷以及冷加工程度也影响强度。有必要认识位错与析出相相互作用提高合金强度的机制。强度提高可能源于两方面原因:一是析出相晶格与基体相之间错配所产生的共格应变;二是析出相本身充当障碍。
共格应变引起材料内部的内部应变硬化(图 12a),错配度越大内部应变越高;位错要穿过这种应变区域,需要对材料施加更高应力。图 12b 为位错切过析出颗粒的示意:当析出相被位错切过时,材料发生化学硬化。若析出相尺寸较小(小于 50 Å),位错会试图切割或切过析出颗粒,这会打乱析出相晶面上的原子排列;为克服这种扰动,需要施加更大应力使材料变形,从而提高强度。切割析出相还要求位错创造新表面,需要更多能量。
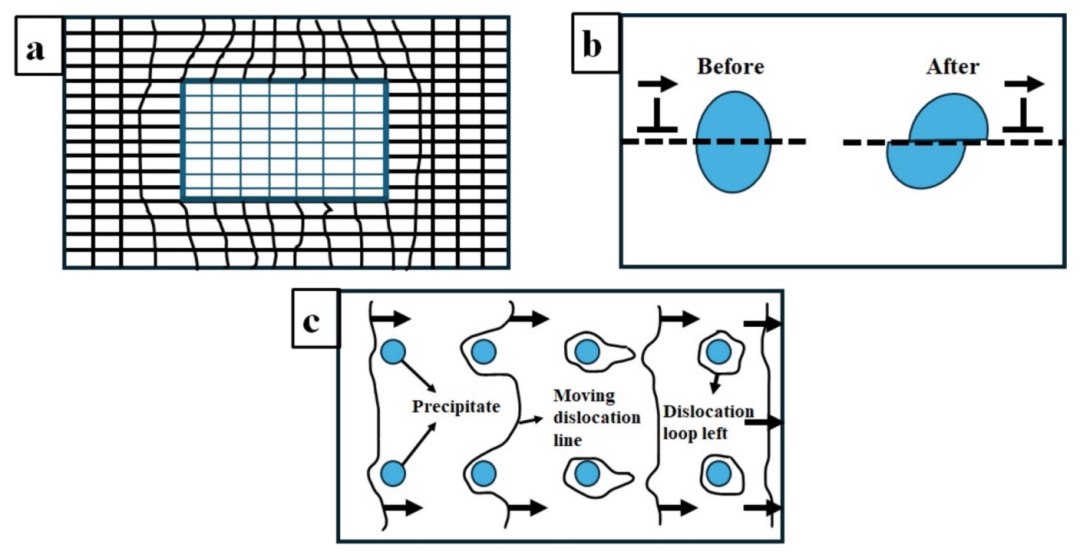
图 12 时效过程中各类强化机制示意:(a) 共格应变;(b) 化学硬化;(c) Orowan 绕过
强度提高的另一种方式,是析出相尺寸较大时位错在其周围形成位错环,称为弥散强化或 Orowan 绕过(图 12c)。当析出相尺寸较大(大于 100 Å),位错在试图绕过析出相时会在其周围形成环;此时析出相间距较宽,位错易于弯曲并绕过。绕过过程中,位错线在该析出相上留下一个位错环;这一过程持续发生,使颗粒间距减小,从而按 Orowan 强化公式(式(8))提高穿过析出相所需的切应力。当析出相足够大且与基体相完全非共格时,这种 Orowan 绕过作用显著。
式(8) τ = Gb / l
式中:τ 为切应力;G 为剪切模量;b 为位错伯氏矢量;l 为弥散颗粒间距。
单级时效中,合金加热至溶度线以下,并在该温度下留出足够时间时效;双级时效中,合金再在较低温度下加热并保温一定时间时效。单级时效会获得无析出相的晶界区,这并不期望;双级时效在两个不同温度下进行,低温下析出相形核率更高,高温下析出相长大显著。由此在合金中形成不同尺寸的析出相,恰好有利于平衡强度与塑性。这种时效还使整个基体中析出相形成密度更高;双级时效中形成一次、二次和三次析出相。粗大的一次 γ′ 析出相尺寸在 1 μm 及以上;尺寸在 50~100 nm 和小于 50 nm 的析出相分别称为二次和三次析出相。
2.2.3 时效硬化温度与时间的影响
时效硬化以显著方式影响 IN718 合金的组织演变,因为组织变化在提升合金室温和高温力学性能方面起主要作用。合金加工过程中形成的各类相在固溶后溶解于基体相;时效后析出颗粒分布于晶粒内部和晶界处。时效温度和时间影响析出相的体积分数、尺寸、形貌及其在组织中的分布,进而影响合金力学性能。总体研究表明,时效温度越高、时间越长,析出相会以最初形成的细小析出相为代价而粗化。
Alam 等人基于原子探针层析(APT)分析揭示了时效早期 Al、Ti、Nb 的团簇现象,时效分别在 706 °C 下进行 120 s、500 s 和 5000 s。该研究表明,随时效时间延长,析出相体积百分比和合金硬度升高(图 13a、b);γ″ 比 γ′ 更早析出,时效早期 γ″/γ′ 比值更高。时效 500 s 后,APT 观察到尺寸 2~5 nm 的细小 γ′、γ″ 析出颗粒;γ′、γ″ 尺寸由 500 s 时的 2~5 nm 增大到 5000 s 后的 5~15 nm。
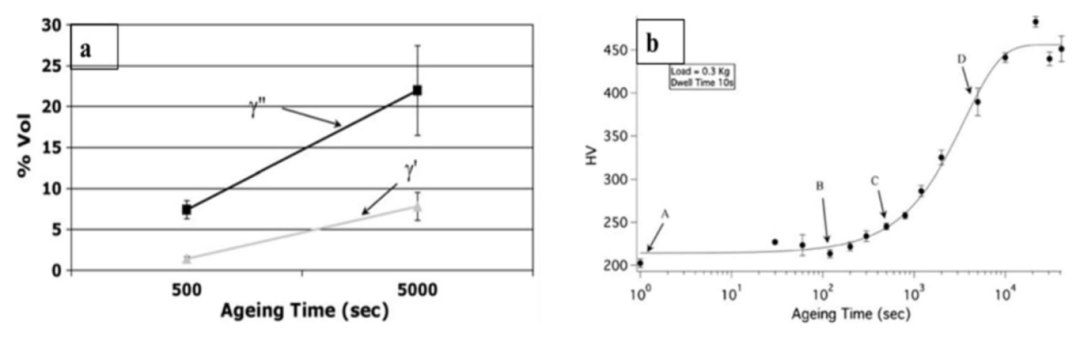
图 13 (a) γ′ 与 γ″ 体积分数随时效时间的提升;(b) 维氏硬度随时效时间的变化
另有报道,固溶工艺由 980 °C/1 h/炉冷(FC)略改为 850 °C/4 h,因 δ 相在晶界析出而在晶界形成锯齿(图 14)。经改进固溶处理试样的平均晶粒尺寸为 120.77 μm,标准固溶试样为 165.18 μm,表明晶界锯齿的存在限制了时效过程中的晶粒长大。这些锯齿还有助于降低晶界滑动——高温下的主要变形机制——从而提高合金蠕变断裂寿命。同时需注意 δ 相的形成量及其形貌,因为它脆性很大,可能成为裂纹萌生点。
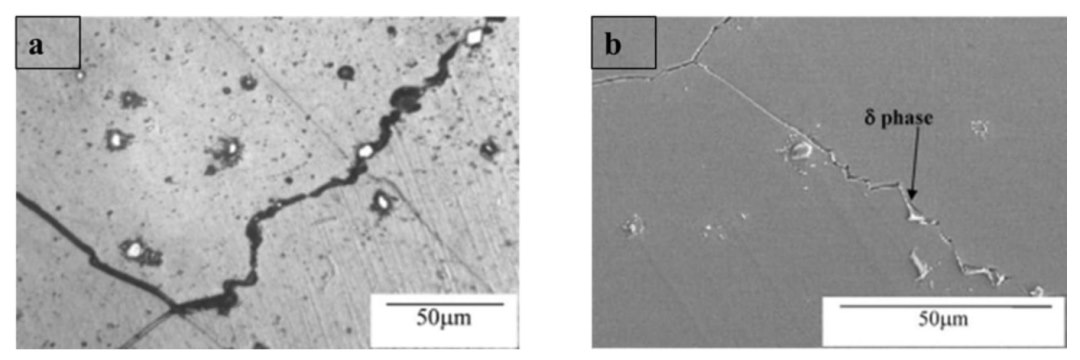
图 14 (a) 带锯齿晶界热处理试样的光学图像;(b) 锯齿处含 δ 相试样的 SEM 图像
Kuo 等人报道,在 955 °C/1 h 和 955 °C/3.5 h 特殊固溶过程中,与 γ′、γ″ 析出相同时形成的 δ 相析出相呈片状。该报道的图 15(a–c) 示出 IN718 热处理后基体中 γ′、γ″ 的析出。研究指出,在两种情况下随后进行相同时效处理,来料合金晶粒尺寸在 955 °C/1 h 固溶后由 25 μm 增至 170 μm,在 955 °C/3.5 h 固溶后增至 155 μm;观察到 3.5 h 固溶条件下析出的 δ 相明显限制了晶粒长大。
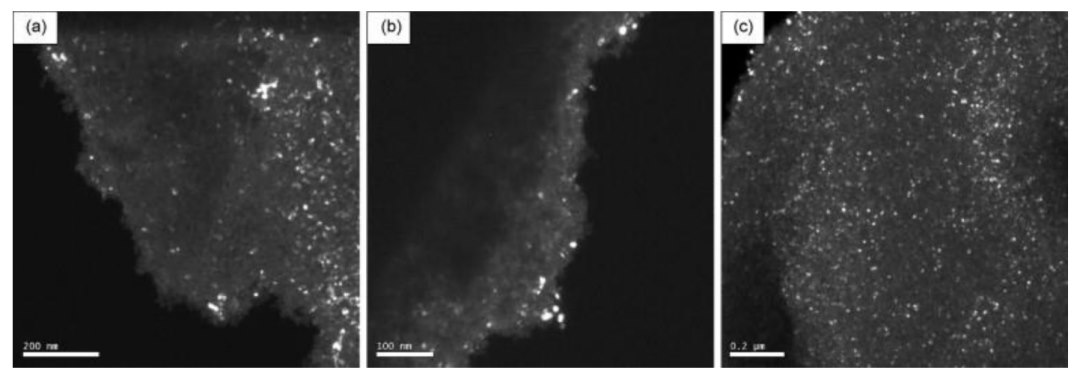
图 15 热处理后 IN718 中 γ′ 与 γ″ 析出相的 TEM 暗场像
Zhao 等人在 IN718 合金中报道了时效温度和时间对力学性能的影响。他得出结论:较高温度时效会以已形成的细小析出相为代价使析出相尺寸粗化(图 16a、c、e)。与细小析出相相比,粗大析出相对位错运动的阻碍更小(细小析出相均匀分布于整个基体)。840 °C 较高温度时效因强化析出相粗化而显著降低合金硬度(图 17a);该报道中,γ′ 平均尺寸由 810 °C 时效时的 33 μm 增至 840 °C 时的 54 μm(图 17b)。对该铸造 IN718,建议在 810 °C 以下时效以获得最佳力学性能。本研究中 γ′ 析出相在热处理后呈球形(图 16a–f),可能源于高表面能和低共格应变。
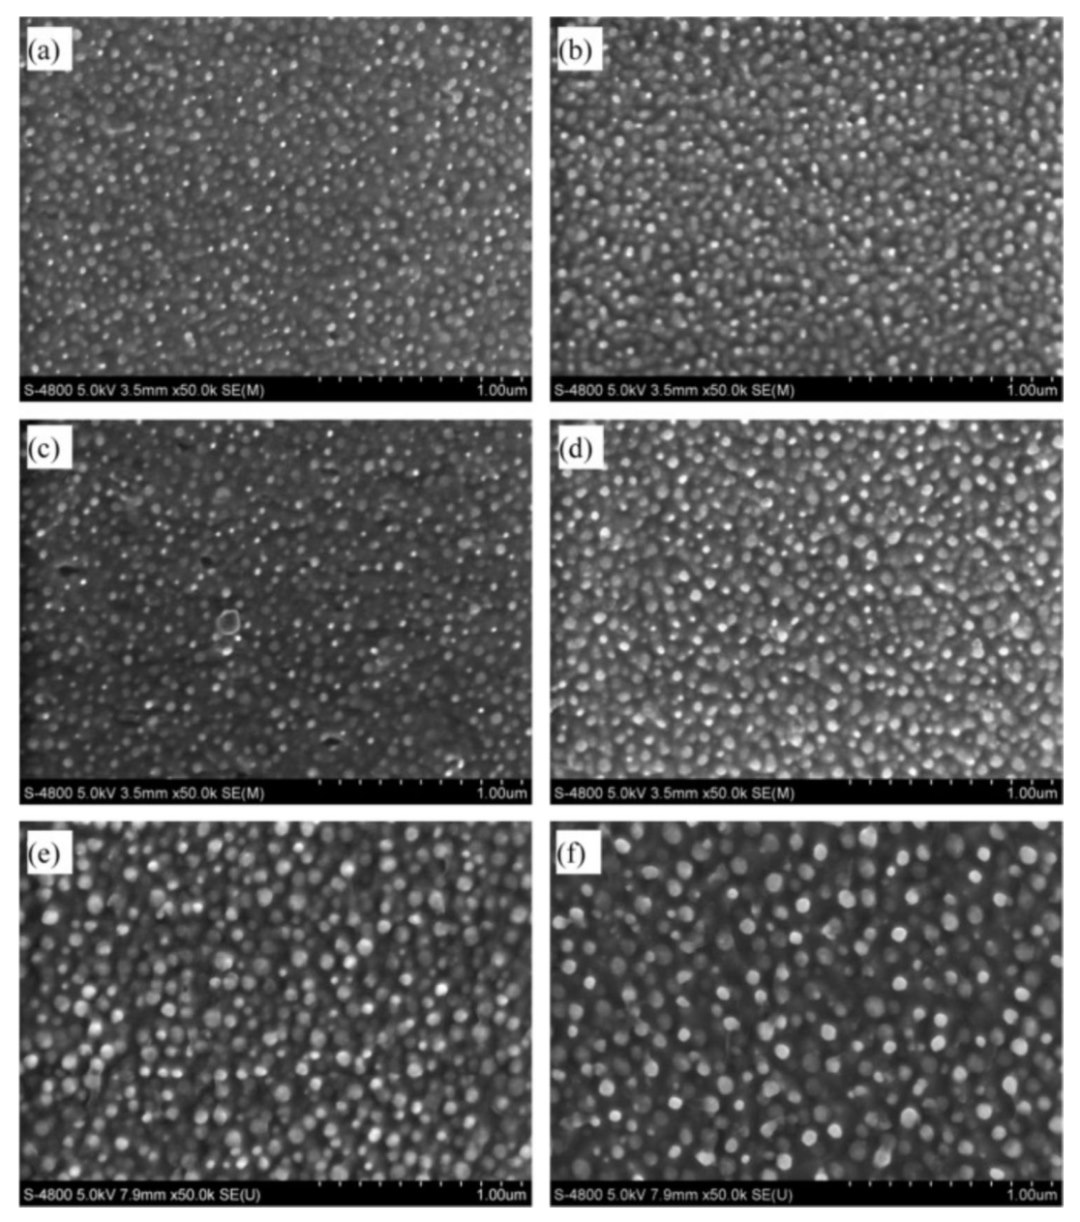
图 16 不同时效处理下 γ′ 相的形貌:(a) 780 °C/8 h;(b) 780 °C/16 h;(c) 810 °C/8 h;(d) 810 °C/16 h;(e) 840 °C/8 h;(f) 840 °C/16 h
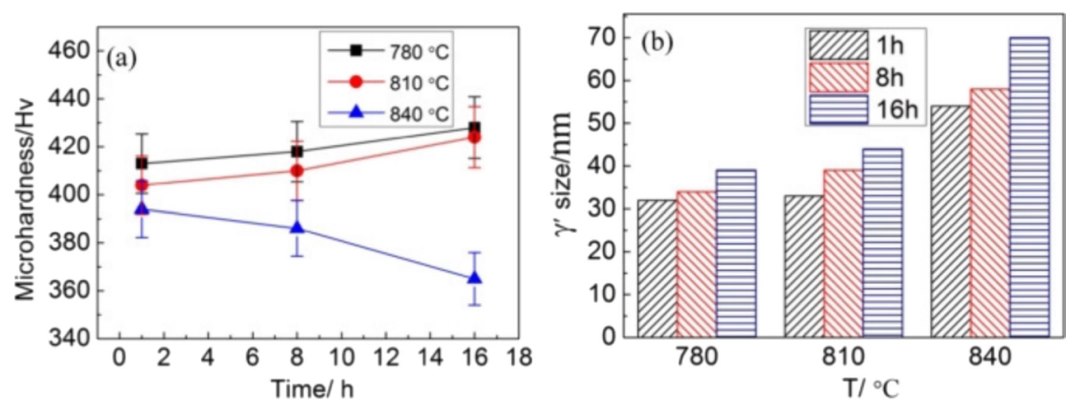
图 17 不同时效温度与时间下合金的 (a) 显微硬度与 (b) γ′ 尺寸
一般而言,析出相形貌主要取决于其与基体的晶格错配度、析出相的弹性应变能和表面能。
Zhang 等人研究了(时效前)冷轧对 γ″ 析出取向的影响。两个锻造 IN718 试样在 1065 °C 固溶后时效,一个不轧制,另一个轧制(40% RA)。TEM 观察表明,无应变试样中存在两种等价的 γ″ 变体,呈透镜状和盘状形貌(图 18a、b);相比之下,冷轧试样只含一种失衡的 γ″ 变体,取向统一于单一方向(图 18c、d)。据报道,轧制试样中形成更细小的 γ″,尺寸 39.7 nm,无应变试样中 γ″ 尺寸为 45.1 nm;轧制试样中 γ″ 密度高于无应变试样。时效前冷轧将 γ″ 析出相从两种等价变体调控为一种沿轧制方向、密集分布的择优变体;由此轧制试样的蠕变寿命几乎为未轧制试样的两倍。
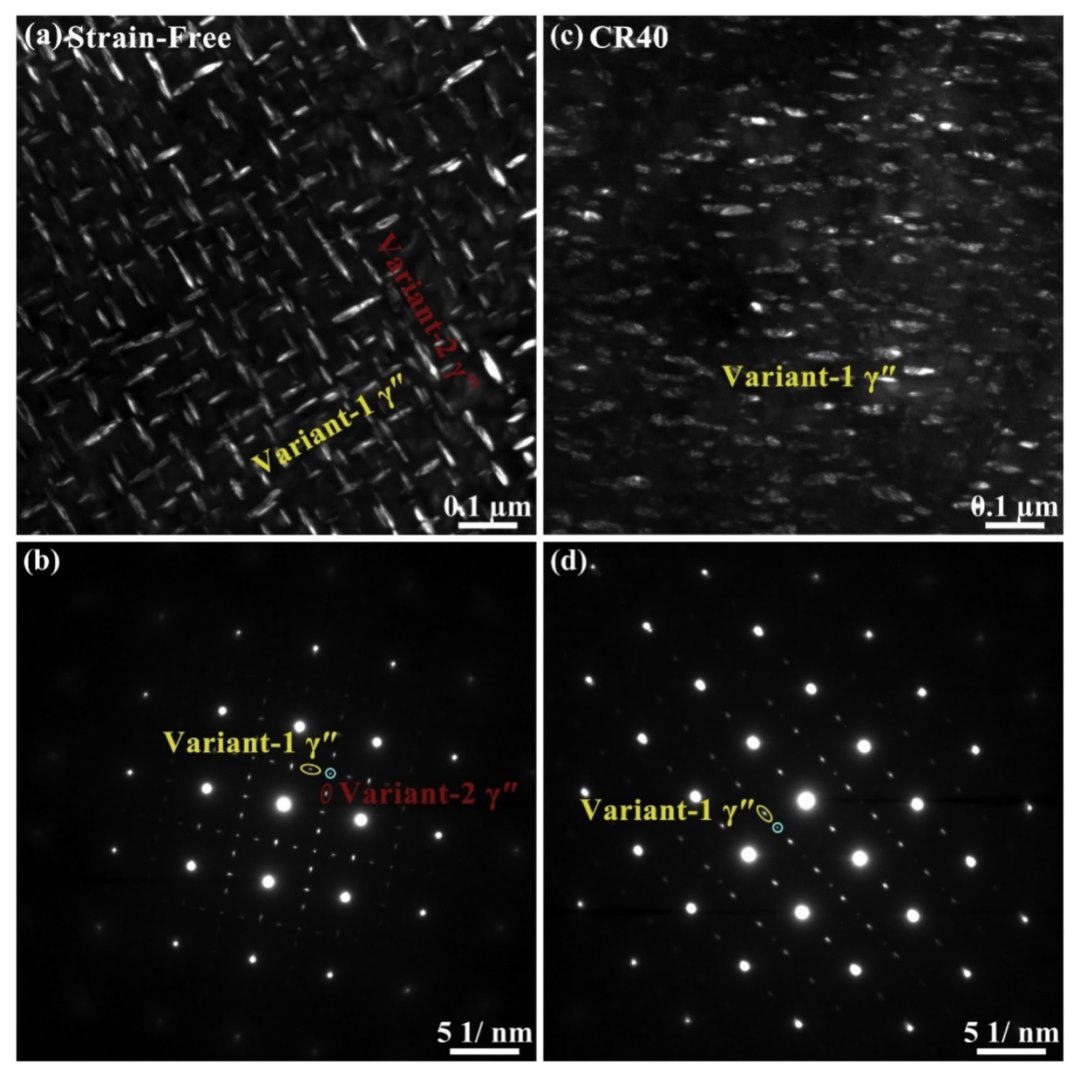
图 18 (a–b) 无应变 IN718 试样中 γ″ 的两种变体;(c–d) 40% 冷轧试样中 γ″ 的一种变体
Rao 等人研究了经 P/M(HIP)加工的 IN718:γ″ 析出相呈盘状,厚 5 nm、直径 15 nm(图 19b);γ′ 呈球形,直径 4 nm。除 γ′、γ″ 外,原始颗粒边界(PPB)处还存在碳化物和 δ 相,这些相脆性大、对力学性能有害。作为改进,Chang 等人报道直接时效(不固溶)对 HIP 态 IN718 更有利,因为固溶阶段在 PPB 上析出更多 δ 相和碳化物,大幅降低合金伸长率;该研究中固溶态和直接时效态 γ″ 平均尺寸分别为 23.7 nm 和 31 nm。
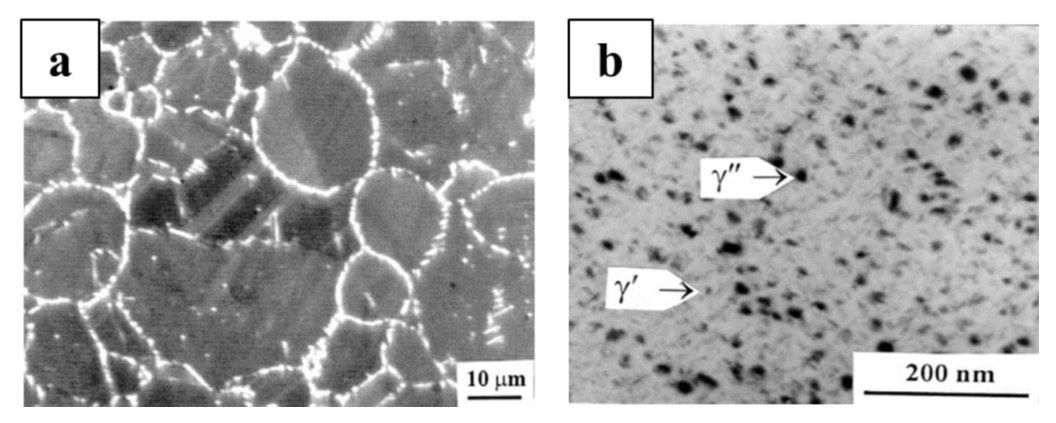
图 19 (a) 热等静压并热处理 IN718 的 SEM 形貌;(b) 热等静压并热处理 IN718 的 TEM 形貌
Yan 等人采用不同固溶温度施加直接时效和标准热处理:直接时效、950 °C 固溶、1000 °C 固溶态的 γ″ 相体积分数分别为 23.7%、5% 和 23%;直接时效态 γ″ 平均尺寸 28 nm,呈盘状,与固溶试样相近。另一研究中,HIP 态 IN718 按 AMS 5662 标准热处理(固溶 940~1010 °C/1 h,随后 720 °C/8 h 时效,2 h 冷至 620 °C 保温 8 h),再分别在 1150 °C 和 950 °C 轧制;950 °C 轧制并直接时效的试样获得更细晶粒(10 μm),析出针状 δ 相和较粗 γ″ 相。HIP 过程中形成的 PPB 在轧制中破碎,形成新的再结晶细晶,从而提升力学性能。
Zhao 等人报道,在增材制造(LPBF)IN718 均匀化并热处理后的基体中观察到球形和片状 γ′ 颗粒,尺寸在 40~80 nm 范围;基体中的 γ″ 颗粒太小,在 SEM 分析中不可见。在 SLM 加工 IN718 的类似研究中,除 γ′、γ″ 外还析出针状/针形 δ 相(厚 72 nm、长 701 nm);晶界处 δ 相(固溶中形成)使塑性低于来料态和 HSA 态,而均匀化步骤在固溶中溶解了大部分 δ 相形成元素。
Ramakrishna 等人报道,固溶温度由 980 °C 提高到 1080 °C,显著增加了 γ 基体中 γ′、γ″ 析出相的体积分数:γ′ 体积% 由 980 °C 固溶态的 1.8% 增至 1080 °C 时的 4.4%,γ″ 由 1.5% 增至 6.9%;γ′、γ″ 颗粒平均尺寸分别为 6.3 nm 和 13 nm。如图 20 所示,γ′ 呈球形、γ″ 呈盘状。
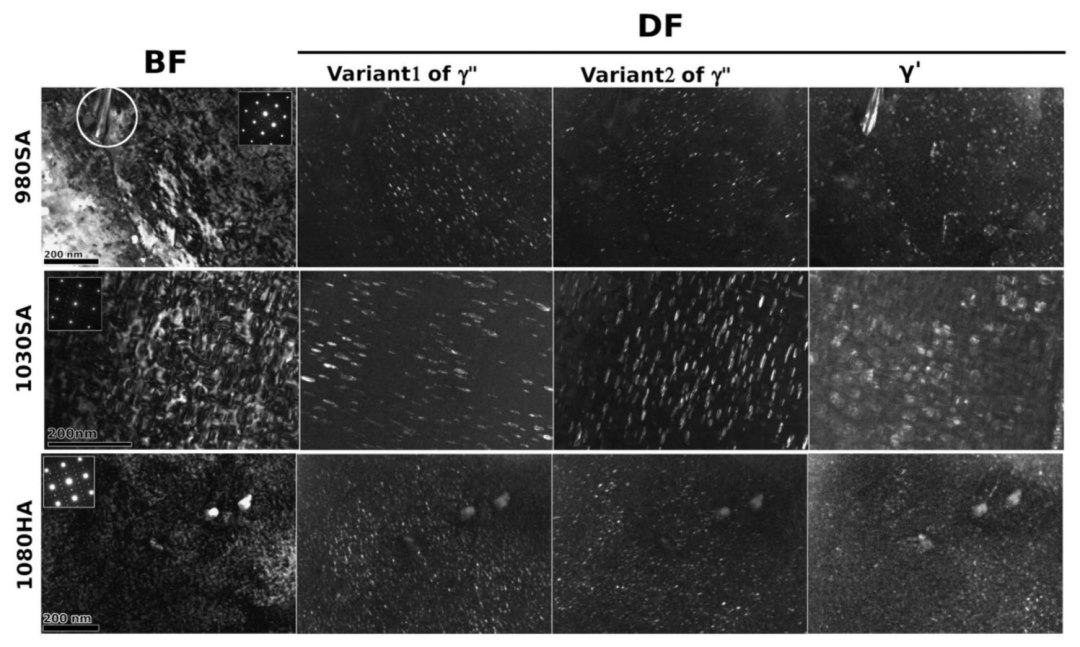
图 20 980、1030、1080 °C 固溶后双时效 IN718 试样的 TEM 明场/暗场像,显示 γ′ 与 γ″ 析出相
另一研究中,AM(LPBF)IN718 在 1120 °C 进行不同保温时间的模拟 HIP,随后标准双时效:γ′ 颗粒呈球形/立方形貌,γ″ 颗粒呈盘状/扁圆形。改进固溶处理 1160 °C/4 h,随后 720 °C 和 620 °C 标准时效 8 h,分别形成球形 γ′ 和盘状 γ″ 析出相;所得 γ′ 平均直径 13 nm,γ″ 变化较大,长 7~35 nm、厚 5 nm。
IN718 在 1150 °C/2 h 均匀化、随后 960 °C/1 h 固溶再时效后,获得最佳高温力学和疲劳性能,γ′、γ″ 平均尺寸为 31.6 nm;增加均匀化处理使析出相尺寸由 25 nm 增至 31.6 nm。You 等人对电子束熔炼(EBS)技术生产的 IN718 在 940~1150 °C 范围内采用不同固溶温度,随后标准时效;研究发现较低温度固溶更易析出 γ′,较高固溶条件更易形成 γ″。1130 °C 和 1150 °C 固溶试样硬度达到最高,1150 °C 固溶试样屈服强度更高;1150 °C 固溶条件下 γ″ 尺寸和体积% 分别为 8.43 nm 和 21.66%。另一研究观察到,与 980 °C 相比,1065 °C 固溶时合金发生完全再结晶和晶粒长大;合金 1065 °C 固溶后再时效,硬度由 458 增至 477 Hv。较高温度固溶材料中 γ″ 分布更均匀、体积% 更高,这是因为 Nb 从 Laves 相和碳化物中充分溶解进入基体。
Cao 等人通过扫描和透射电子显微镜观察了标准热处理后 AM(SLM)IN718 组织中 γ′、γ″、δ 相的形貌和尺寸:两种析出相(γ′ 和 γ″)平均尺寸在 10~50 nm,形貌分别为圆形和盘状/立方形;晶界处发现针状 γ″ 以及球状和片状 δ 相,从而限制高温下的晶界滑动。Drexler 等人指出,可采用析出预测软件包 MatCalc 预测固溶和时效步骤的析出温度区间;IN718 的 γ′、γ″ 尺寸和体积% 预测为 9% 和 11%,与实验结果接近。Anderson 等人采用基于 CALPHAD(相图与热化学计算机耦合)的建模方法,预测了 AM、固溶处理和时效过程中 γ′、γ″、δ 相的析出动力学,并预测了它们的溶解、形核与长大(尺寸和体积分数)。
综述研究可见:γ′、γ″ 相一般在 600~750 °C/8~10 h 时效或双时效过程中析出;大多数研究的固溶温度在 960~1250 °C 之间。如表 4 所示,各工艺路线加工合金基体中析出的 γ′、γ″ 相尺寸在 5~50 nm 范围;部分研究报道的时效后晶粒尺寸亦列于表 4。析出相体积分数与固溶、均匀化处理中偏析元素/相的溶解量成正比。随时效温度和时间增加,析出相尺寸以细小析出相为代价显著增大,这并不期望;析出相尺寸过大则间距减小,对位错运动阻碍减弱,从而降低力学性能。多数报道中 γ′ 相呈球形/立方形貌,γ″ 相呈盘状/扁圆形貌。因此,可根据预期应用改变固溶温度、时效温度和时间,控制析出相体积分数和尺寸,以调控 IN718 合金的力学性能。
表 4 各类热处理获得的晶粒与析出相尺寸/形貌
|
序号 |
工艺路线 |
热处理制度 |
最终晶粒尺寸 |
析出相尺寸/形貌 |
|
1 |
粉末冶金 |
S:980 °C/1 h,水淬;A:720 °C/8 h(55 °C/h)-620 °C/8 h,空冷 |
25 μm |
γ′ = 4 nm;γ″ = 15 nm |
|
2 |
粉末冶金 |
S:980 °C/1 h,空冷;A:720 °C/8 h(55 °C/h)-620 °C/8 h,空冷 |
— |
γ′ = 15–35 nm;γ″ = 15–35 nm |
|
3 |
粉末冶金(SPS) |
S:980 °C/1 h,空冷;A:720 °C/8 h(55 °C/h)-620 °C/8 h,空冷 |
189 nm |
— |
|
4 |
铸造 |
S:1065 °C/1 h,空冷;A:720 °C/8 h(55 °C/h)-620 °C/8 h,空冷 |
140 μm |
— |
|
5 |
铸造 |
S:1095 °C/1 h,空冷;A:955 °C/1 h 空冷-720 °C/8 h(55 °C/h)炉冷-620 °C/8 h,空冷 |
160 μm |
— |
|
6 |
铸造 |
S:1050 °C/45 min,油淬;A:706 °C 炉冷并水淬 |
— |
γ′ = 5–15 nm;γ″ = 10–15 nm |
|
7 |
铸造 |
S:1150 °C/1 h,空冷;A1:810/840/870/900 °C 1 h 空冷;A2:780/810/840 °C 8 h 与 16 h |
138 μm |
γ′ = 33 nm;γ″ = 54 nm |
|
8 |
增材制造 |
S:1040/1100/1200 °C;A:720 °C/8 h-620 °C/8 h |
— |
γ″ = 100 nm |
|
9 |
增材制造 |
S:HIP@1120 °C/4 h 水淬;A:720 °C/8 h(55 °C/h)炉冷-620 °C/8 h,空冷 |
— |
γ′ = 球形/立方;γ″ = 盘状/扁圆 |
|
10 |
增材制造 |
S:1160 °C/4 h 水淬;A:720 °C/8 h(55 °C/h)炉冷-620 °C/10 h,空冷 |
— |
γ′ = 13 nm/球形;γ″ = 14 nm 长/盘状 |
|
11 |
增材制造 |
S:980/1030/1080 °C 1 h 水淬;A:720 °C/8 h(55 °C/h)炉冷-620 °C/10 h,空冷 |
— |
γ′ = 13 nm/球形;γ″ = 7 nm/盘状 |
|
12 |
增材制造 |
S:1150 °C/2 h 空冷 + 960 °C/1 h 空冷;A:720 °C/8 h(55 °C/h)炉冷-620 °C/8 h,空冷 |
— |
γ′ 与 γ″ = 31 nm |
<3 面向不同工艺路线的热处理>
IN718 合金的工艺路线同样对其组织和力学性能起显著作用。世界各国研究团队正通过改变标准热处理条件来提升其力学性能。加工 IN718 合金采用的主要工艺路线为:铸造(真空电弧熔炼/真空感应熔炼,多为熔模铸造)、变形冶金(轧制、锻造、挤压)、粉末冶金(HIP、SPS、粉末锻造、粉末挤压)以及增材制造(SLM、EBLS 等激光粉末床熔融技术和定向能量沉积)。下文讨论采用不同技术加工的 IN718 热处理后的组织演变和力学性能。
3.1 变形冶金与铸造
这两条路线是为各类高温应用开发高温合金部件的最早加工技术。一般采用 AMS 5662(固溶 940~1010 °C/1 h,随后 720 °C/8 h 时效,2 h 冷至 620 °C 保温 8 h)或 AMS 5663(固溶 940~1010 °C/1 h,随后 720~760 °C/8 h 时效,2 h 冷至 620~650 °C 保温 8 h)热处理条件,以在加工后获得理想力学性能。
这些路线的主要缺点是:凝固过程中形成枝晶组织,枝晶间区域发生元素偏析,并形成有害相(Laves 相)。为将偏析合金元素和相溶解入基体,需在 1000~1200 °C 额外增加均匀化热处理步骤(见 2.1 节);均匀化之后再进行时效硬化热处理以析出强化相。下文讨论铸造和变形冶金路线生产 IN718 合金的各类热处理研究。
Caliari 等人研究了双时效热处理对铸造(真空电弧熔炼)IN718 合金高温拉伸性能的影响。该研究中合金在 955 °C/1 h 固溶,随后 720 °C/8 h 和 620 °C/8 h 时效。合金在 700 °C 的屈服强度由来料态的 421 MPa 提高到热处理后的 974 MPa。该研究中合金蠕变断裂寿命也因主强化相 γ′、γ″ 在变形中与位错相互作用而显著提高。
主强化相 γ″(亚稳相)在更高温度(650 °C 以上)长期服役时,一般转变为稳定的正交 Ni3Nb(δ 相)。δ 相含量过高并不期望,因为其脆性很大;但少量 δ 相是有益的,因为它能限制高温下的晶界滑动。Dehmas 等人报道,δ 相也可在凝固后于 980 °C(低于 δ 相溶度线)锻造合金,直接从过饱和 γ 基体中长大;锻造过程中合金形成新的再结晶/细化晶粒,晶界处含 δ 相。这种在晶界析出的 δ 相脆性大,使 γ′ 相成为高温(至 650 °C)下重要的强化析出相。
Sundararaman 等人报道,IN718 冷轧试样在 1100、1050、1025 °C 固溶后完全不含 δ 析出相;但在 750~950 °C 进一步时效更长时间(20 h 以上)则析出 δ 相。δ 相呈球状和片状两种形貌;低温下析出于晶界,高温下析出于晶内。δ 相约在 1010 °C 以上溶解;受控析出该相有利于获得良好的应力断裂寿命。粗大片状 δ 相若体积分数较大,会降低拉伸性能。图 21a 示出 δ 相的晶胞,图 21b 为 IN718 的 TEM 明场像,显示 δ 相的块状和片状形貌。
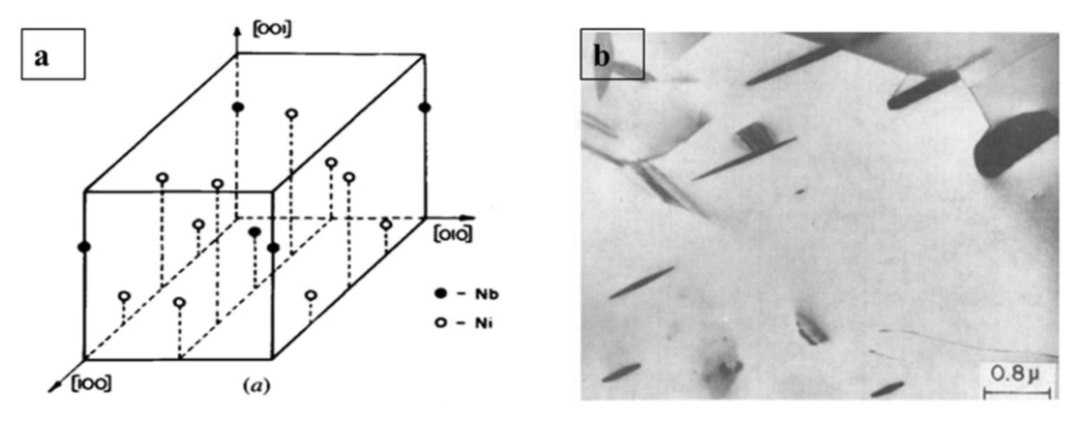
图 21 (a) δ-Ni3Nb 相的晶胞;(b) 950 °C 时效 10 h 的 IN718 中 δ 析出相的块状与片状形貌
Zhang 等人报道了固溶温度以及单级、双级时效对 IN718 中 γ′、γ″ 相析出和力学性能的影响。来料合金在热处理前经历了锻造和热轧。900 °C/1 h 固溶 + 670 °C/10 h 单级时效,γ′、γ″ 体积% 不足;在 970 °C/1 h 和 1050 °C/1 h 固溶、随后 720 °C/10 h 和 620 °C/10 h 双时效的两种条件下,γ′+γ″ 体积% 约为 23%。970 °C/1 h 固溶再双时效的试样因含少量 δ 相(2.5%)而具有优异的强度与塑性组合,因为 δ 相改善了高温晶界滑动。
Ghosh 等人采用球压痕技术成功测量了 940 °C 和 1040 °C 固溶热处理 IN718 合金的屈服强度;1040 °C 较高温度固溶再时效的试样性能更优。强度提升归因于 γ″ 体积% 增加,因为加工过程中析出的 δ 相在较高固溶温度(高于其溶度线)下完全溶解。随固溶温度升高,碳化物和 Laves 相完全溶解,更多 Nb 溶入基体,从而在后续时效中有更多 Nb 用于形成 Ni3Nb(γ″)析出相。
Gao 等人的研究指出,若 IN718 成分中碳过量,时效时晶界有析出更多含 Nb、Cr、Ti、Fe 碳化物的风险。这些相中的碳在高温热处理时与 O2 形成脆性氧化物(Nb2O5),既成为裂纹萌生点,又促进裂纹扩展。这类碳化物一般在凝固过程中形成,难以通过均匀化过程溶解,可形成于晶内和晶界;形成最主要的碳化物是碳化铌(NbC)。
3.2 粉末冶金
粉末冶金路线是制造涡轮盘等高温工作镍基高温合金部件的主要路线之一。该路线涉及的固结技术主要包括热等静压(HIP)和粉末挤压;粉末锻造和放电等离子烧结(SPS)是较新的 P/M 固结技术,相关研究大量开展。就热处理而言,采用该路线的主要优势在于元素偏析极少,无需进行均匀化,从而缩短热处理时间、降低操作成本;该路线还可生产复杂形状。P/M 路线中偏析轻微,有利于在后续时效处理中保留更高含量的 Al、Ti、Nb 等析出形成元素。
Rao 等人报道了经 P/M(HIP)加工的 IN718 微组织演变:其经 AMS 5662(变形)标准热处理(固溶处理 ST,随后 720 °C/8 h 和 620 °C/8 h 双时效)。原始颗粒边界(PPB)沿合金晶界存在(图 19a),因其脆性而对力学性能有害;SEM 进一步揭示了 γ′、γ″ 析出相的分布(图 19b)。TEM 分析 PPB 处组织,识别出晶界处存在金属碳化物、氧化物和 δ 相。研究结论认为,标准变形合金热处理不适用于 HIP 态 IN718,需要进行改进。
作为改进,Chang 等人报道直接时效(不固溶)对 HIP 态 IN718 更有利,因为固溶阶段在 PPB 上析出更多 δ 相和碳化物,大幅降低合金伸长率。尽管固溶态 γ″ 呈细小分布,但 PPB 处 δ 相和碳化物的存在显著降低了塑性、适度提高了屈服强度。Yan 等人采用 SPS 作为固结路线,施加直接时效及其他热处理并改变固溶温度,开展了类似研究;直接时效是有利的,直接时效后所得力学性能几乎与固溶时效试样相当。该研究也证实固溶试样中存在大量 δ 相和碳化物。
另一研究中,IN718 在 1200 °C/120 MPa/3 h 下 HIP,按 AMS 5662 标准热处理,再分别在 1150 °C 和 950 °C 轧制。轧制在很大程度上破碎了 HIP 过程中形成的 PPB 网络;950 °C 轧制后直接时效的试样表现出优异屈服强度 1387 MPa,塑性 14.4%,处于 AMS 5662 规范范围内;但该 950 °C 轧制直接时效试样的应力断裂寿命低于常规热处理试样。
针对 HIP 并热处理(AMS 5662)IN718 合金晶界存在 PPB 和 MC 的问题,Rao 等人提出了含 1270 °C 固溶的改进热处理。PPB 和 MC 会显著降低拉伸和应力断裂性能;1270 °C 固溶在时效前更大程度溶解了 PPB 相和 MC,使蠕变寿命由 27 h 提高到 80 h(接近 200%),并保持可接受的拉伸强度和塑性。尽管固溶温度升高仅使屈服强度小幅增加,但在 P/M(HIP)路线中蠕变断裂寿命和高温塑性得到显著改善。
含 5 vol% 氧化钇的 IN718 经标准热处理后形成超细晶(UFG)合金,晶界处含 Y4Al2O9 氧化物颗粒和 δ 相,另有 γ″ 相。700 °C 以上氧化物颗粒的稳定性保持了合金强度,因为此时 γ′、γ″ 析出相会在基体中粗化并溶解。挤压态和热处理态氧化物颗粒平均尺寸分别为 9.3 nm 和 12.5 nm。UFG 与氧化物颗粒在高温钉扎带来的晶界强化,使合金具有很好的屈服强度。该路线施加各类标准热处理后获得的力学性能满足各项实际应用规范。研究还通过改变固溶处理温度,控制时效后晶粒尺寸以及合金中 γ′、γ″ 析出相的体积百分比和尺寸;Yan 等人报道,SPS 试样所采用的标准热处理也影响试样的相对密度。
3.3 增材制造
增材制造(AM)是直接制造高温应用 IN718 部件的新兴技术之一。与铸造试样类似,AM 生产的合金中也存在一定程度偏析,因此在固溶和时效之前需要均匀化步骤。据 Zhao 等人报道,AM(LPBF)IN718 经均匀化、随后固溶时效,性能优于仅固溶时效的合金;两种情况下塑性均低于来料合金,但均匀化并固溶合金经两步时效后屈服强度翻倍。这说明了 AM 路线中均匀化步骤的重要性。
AM(LNSM)IN718 在均匀化后进行标准热处理(SHT:固溶+时效),性能优于直接时效态和标准热处理(SHT)态;其屈服强度略低于直接时效和 SHT 试样,但塑性达 19.9%,可与变形 IN718 相比。一项类似的 SLM 加工 IN718 研究分别施加固溶+时效(SA)和均匀化+SA(HSA):HSA 态获得最佳力学性能,塑性 12.2%,屈服强度 1084 MPa,同样说明了 AM 部件均匀化步骤的重要性。
Raghavan 等人报道了热处理循环对 AM(SLM)IN718 组织和拉伸性能的影响:固溶温度由 1040 °C 提高到 1100、1200 °C,不仅减轻了枝晶间偏析、溶解了 Laves 相,还因 Nb 从金属碳化物更大程度溶解入基体而提高了 γ′、γ″ 体积分数。但这导致合金晶粒尺寸增大,拉伸强度在一定程度上降低。因此,需适度提高固溶温度以减轻偏析,因为这是以晶粒尺寸增大和强度降低为代价的。Tian 等人的研究中,LPBF IN718 采用 980 °C/2 h 固溶、720 °C/8 h 和 620 °C/8 h 时效的标准热处理,获得了优异力学性能。
3D 打印存在产生孔隙和表面缺陷的可能。为克服这一问题,有时在热处理前先对试样进行 HIP。AM(LPBF)IN718 在 1200 °C 进行不同保温时间的模拟 HIP,随后标准双时效:4 h 保温足以溶解微观偏析和 Laves 相,16 h 保温则使晶粒沿沉积方向由柱状再结晶为等轴;随后 720、620 °C 双时效因 γ′、γ″ 相析出,硬度和屈服应力较沉积态显著提高。Park 等人提出,SLM+HIP+SA(固溶并时效)IN718 合金的室温拉伸强度高于 SLM+SA 和变形+SA 合金,这是因为 SLM 后 HIP 合金缺陷极少。除 HIP 外,也可采用轧制使试样完全再结晶并消除缺陷。某些情况下,采用 1160 °C/4 h 的改进固溶热处理,代替单独的均匀化处理,以完全溶解打印/凝固期间形成的偏析相。
据 Tajyar 等人报道,该改进固溶处理溶解了所有偏析相,随后 720、620 °C 标准时效 8 h,因 γ′、γ″ 相析出增多而提升了力学性能。Zhang 等人的研究则建议对 SLM 工艺加工的合金采用直接时效;该情况下时效前固溶/均匀化并未观察到性能改善。这与 Wang 等人的研究相反,后者揭示固溶和均匀化都有助于在时效前溶解碳化物和 Laves 相偏析,使 γ′、γ″ 强化相均匀析出。Li 等人的研究中,固溶温度由 940 °C 提高到 1060 °C,合金净硬度先升高后降低;940、980 °C 固溶时晶界形成短棒状 δ 相,抑制了晶界滑动;而进一步升温以更好溶解 γ′、γ″ 和其他偏析相时,δ 相也被溶解,晶粒尺寸增大。
Teng 等人报道,均匀化+SA 的 AM(SLMed)IN718 合金,其室温及高温拉伸强度高于仅直接时效或仅标准热处理的合金;均匀化+SA 合金中 Laves 相的 Nb 溶解更多,供时效形成 γ″,该情况下也获得最佳塑性。某些情况下,与强调均匀化步骤重要性和必要性的研究相反,仅采用直接时效(DA)即可达到 AMS 规范要求的性能。Schroder 等人按 AMS5663 对 AM(LPBF)IN718 试样分别采用仅 DA 和标准热处理:DA 试样拉伸强度略有提高;晶粒尺寸由 DA 到 SHT 由 147 μm 增至 467 μm;DA 试样 γ″ 析出多于 SA 试样。
三种加工技术所采用的主要标准热处理条件均为 AMS 5662 和 AMS 5663。多数研究改变了固溶温度(不同于 AMS 5662 和 5663 标准),以观察其对时效析出相体积百分比的影响。在偏析水平较高的合金中,较高固溶温度证明是有利的,因为更多 Nb 溶解入基体以供 γ″ 相析出;观察到某些情况下较高固溶温度增大了最终合金的晶粒尺寸。部分研究认为,经 P/M 路线生产的合金更适合直接时效,因为 980~1010 °C(标准)固溶处理会析出更多 δ 相。IN718 施加不同热处理条件后的室温和高温力学性能见表 5 和表 6;所有情况下均可看到,无论合金采用何种加工路线,力学性能均得到显著改善。表 7 给出了不同工艺路线、不同热处理条件下合金的蠕变断裂寿命。相对标准热处理的主要变化包括提高固溶温度和采用直接时效,它们影响组织相演变和性能。多数报道中,时效温度和时间按 AMS 5662 和 AMS 5663 标准施加,固溶和均匀化温度则有所变化。
表 5 不同热处理下的室温(25 °C)力学性能
|
工艺路线 |
热处理制度 |
屈服强度/MPa |
抗拉强度/MPa |
伸长率/% |
|
增材制造(SLM) |
S:1040 °C/2 h 空冷;A:720 °C/8 h-620 °C/8 h |
1190 |
1350 |
16 |
|
增材制造(SLM) |
S:1040 °C/2 h 空冷;A:700 °C/28 h |
1185 |
1345 |
18 |
|
增材制造(SLM) |
S:1100 °C/2 h 空冷;A:720 °C/8 h-620 °C/8 h |
1100 |
1250 |
16 |
|
增材制造(SLM) |
S:1200 °C/2 h 空冷;A:720 °C/8 h-620 °C/8 h |
800 |
1150 |
20 |
|
增材制造(LNSM) |
A:720 °C/8 h-620 °C/10 h 空冷 |
1084 |
1333 |
8.4 |
|
增材制造(LNSM) |
S:980 °C/1 h 空冷;A:720 °C/8 h-620 °C/10 h |
1007 |
1221 |
16 |
|
增材制造(LNSM) |
H:1093 °C/2 h 空冷/快冷;S:980 °C/1 h 空冷;A:720 °C/8 h-620 °C/10 h |
949 |
1194 |
19.9 |
|
增材制造(LPBF) |
S:1160 °C/4 h 水淬;A:720 °C/8 h 炉冷-620 °C/10 h 空冷 |
— |
— |
— |
|
增材制造(SLM) |
S:980 °C/1 h 空冷;A:720 °C/8 h(55 °C/h)-620 °C/8 h 空冷 |
1084 |
1371 |
10.1 |
|
增材制造(SLM) |
H:1080 °C/1.5 h 空冷;S:980 °C/1 h 水淬;A:720 °C/8 h(55 °C/h)-620 °C/8 h 空冷 |
1046 |
1371 |
12.3 |
|
粉末冶金(HIP) |
S:980 °C/1 h 水淬;A:720 °C/8 h(55 °C/h)-620 °C/8 h 空冷 |
1260 |
1413 |
8.6 |
|
粉末冶金(HIP) |
HIP + 1150 °C 轧制并热处理 |
1041 |
1295 |
20 |
|
粉末冶金(HIP) |
HIP + 950 °C 轧制并直接时效 |
1387 |
1530 |
14.4 |
|
粉末冶金(HIP) |
HIP + 热处理(AMS 5662) |
1260 |
1413 |
8.6 |
|
粉末冶金(HIP) |
HIP + 1270 °C/1 h + HIP + 热处理 5662 |
1220 |
1393 |
19.5 |
|
粉末冶金(HIP) |
HIP + 热处理 5662 |
1260 |
1413 |
8.6 |
|
粉末冶金(SPS) |
S:970 °C/1 h 空冷;A:720 °C/8 h(55 °C/h)-620 °C/8 h 空冷 |
1250 |
1490 |
13.9 |
|
变形(锻造) |
DA:800 °C/6 h 空冷 |
941 |
1236 |
20.8 |
|
变形(锻造) |
S:1050 °C/5 min + DA |
845 |
1209 |
21.7 |
|
变形(锻造) |
S:1050 °C/10 min + DA |
846 |
1208 |
20.6 |
|
AMS 5662 标准 |
— |
1030–1167 |
1275–1400 |
12–21 |
表 6 不同热处理下的高温(650 °C)力学性能
|
工艺路线 |
热处理制度 |
屈服强度/MPa |
抗拉强度/MPa |
伸长率/% |
|
粉末冶金(HIP) |
A:720 °C/8 h(55 °C/h)-620 °C/8 h 空冷 |
943 |
1094 |
16 |
|
粉末冶金(HIP) |
940 °C/1 h/空冷 + A |
960 |
1080 |
6 |
|
粉末冶金(HIP) |
980 °C/1 h/空冷 + A |
1000 |
1110 |
4 |
|
粉末冶金(HIP) |
1050 °C/1 h/空冷 + A |
997 |
1090 |
5 |
|
粉末冶金(HIP) |
1100 °C/1 h/空冷 + A |
995 |
1100 |
4 |
|
粉末冶金(HIP) |
S:980 °C/1 h 水淬;A:720 °C/8 h-620 °C/8 h 空冷 |
1018 |
1140 |
3 |
|
粉末冶金(HIP) |
HIP + 1150 °C 轧制并热处理 |
938 |
1033 |
18 |
|
粉末冶金(HIP) |
HIP + 950 °C 轧制并直接时效 |
1185 |
1277 |
13.4 |
|
粉末冶金(HIP) |
HIP + 热处理 |
1018 |
1140 |
3 |
|
粉末冶金(HIP) |
HIP + 1270 °C/1 h + HIP + 热处理 5662 |
1041 |
1152 |
8 |
|
粉末冶金(HIP) |
HIP + 热处理 5662 |
1018 |
1142 |
3 |
|
粉末冶金(SPS) |
S:970 °C/1 h 空冷;A:720 °C/8 h-620 °C/8 h 空冷 |
1040 |
1210 |
13.1 |
|
铸造 |
S:1095 °C/1 h 空冷;955 °C/1 h 空冷 + 720 °C/8 h 炉冷-620 °C/8 h 空冷 |
1062 |
1130 |
6.49 |
|
AMS 5662 标准 |
— |
860–1000 |
1000–1200 |
12–19 |
表 7 不同热处理下的蠕变断裂寿命
|
序号 |
工艺路线 |
热处理制度 |
蠕变断裂寿命/h |
|
1 |
粉末冶金 |
S:980 °C/1 h 水淬;A:720 °C/8 h(55 °C/h)-620 °C/8 h 空冷 |
27 |
|
2 |
粉末冶金 |
1150 °C 轧制;S:980 °C/1 h 水淬;A:720 °C/8 h(55 °C/h)-620 °C/8 h 空冷 |
116 |
|
3 |
粉末冶金(改进 HIP) |
S:980 °C/1 h 水淬;A:720 °C/8 h(55 °C/h)-620 °C/8 h 空冷 |
80 |
|
4 |
铸造 |
S:1065 °C/1 h 水淬;A:720 °C/8 h(55 °C/h)炉冷-620 °C/8 h 空冷 |
1600 |
|
5 |
铸造 |
S:1095 °C/1 h 空冷;A:720 °C/8 h(55 °C/h)炉冷-620 °C/8 h 空冷 |
330 |
|
6 |
锻造 |
S:1040 °C/1 h 空冷 + 25 °C 冷轧;A:720 °C/8 h(55 °C/h)炉冷-620 °C/8 h 空冷 |
1217 |
|
7 |
铸造 |
S:1095 °C/1 h 空冷;A:955 °C/1 h 空冷 + 720 °C/8 h(55 °C/h)炉冷-620 °C/8 h 空冷 |
230 |
|
8 |
增材制造 |
S:1080 °C/12 h 空冷;A:720 °C/8 h 炉冷(55 °C/h)至 620 °C/8 h 空冷 |
132 |
|
9 |
增材制造 |
S:1065 °C/1.5 h 空冷;A:760 °C/10 h 炉冷至 650 °C/8 h 空冷 |
70 |
|
10 |
增材制造 |
S:1065 °C/1.5 h 空冷;A:760 °C/10 h 炉冷(55 °C/h)至 650 °C/8 h 空冷 |
120 |
|
11 |
增材制造(LPBF)+ 热轧 |
S:960 °C/1 h 空冷;A:720 °C/8 h 炉冷(55 °C/h)至 600 °C/10 h 空冷 |
200 |
< 4 启示与未来方向>
认识施加于 IN718 高温合金的各类热处理,对于从事这类高温合金研究的学术和工业研究者都具有重要意义。均匀化、固溶和时效等在提升 IN718 合金性能中起关键作用的不同热处理,迄今尚未在一处得到充分梳理、比较和讨论。本文综述的文献广泛涉及变形冶金、铸造、粉末冶金和增材制造等不同路线加工合金后所施加的各类热处理。从本研究可以认识均匀化温度和时间对组织、合金元素偏析降低程度以及合金力学性能的影响。
时效硬化过程中形成的第二析出颗粒 γ′、γ″ 的热稳定性,决定了合金的高温强度,因此有必要认识固溶温度、时效温度和时效时间等热处理参数如何影响这些析出相的形成。本综述研究获得的理解,为希望认识时效参数如何影响析出相形貌、体积分数和尺寸的研究者提供了重要洞察。除此之外,析出相体积分数和尺寸对合金室温及高温力学性能提升的关系,已通过图形和数学方法得到详尽讨论。研究者理解加工技术如何影响各类热处理所选参数同样关键;因此,本综述还基于工艺路线,综合尝试理解各类热处理参数的应用。
除上述启示外,未来可开展研究的方向如下:
• 在现有研究基础上,铸造和变形冶金路线的标准热处理条件(AMS 5662 和 AMS 5663)也被广泛应用于 P/M 和 AM 路线;为获得这些路线(P/M 和 AM)制造部件的理想性能,需对其进行更广泛的调整。
• 除大量改变固溶温度的报道外,可进一步改变时效温度和时间(不同于 AMS 5662 和 AMS 5663 标准所采用的参数)开展更多研究。
• 时效处理后冷却速率对析出相尺寸和形貌以及后续合金力学性能的影响,目前研究尚不充分;可详细探索合金时效处理后冷却速率变化的影响。
• 多数研究报道 IN718 采用两阶段时效(双时效),即 720 °C/8 h,随后 2 h 冷至 620 °C/8 h;可根据特定预期应用(强度与塑性组合)探索单级时效,以缩短标准时效工艺时间。
• 在所有工艺路线、尤其 P/M 和 AM 路线中,因细晶组织晶界面积大,脆性正交 δ(Ni3Nb)相的形成较为明显;该相过量形成有害于合金力学性能。可专门为 P/M 和 AM 路线制定更具体的热处理标准,以溶解该相。
<结论>
施加于 IN718 合金的热处理包括均匀化处理和时效硬化处理。均匀化主要用于溶解偏析合金元素以及加工过程中形成的有害相;而在时效硬化过程中形成 γ′、γ″ 等主要强化相。Laves 相的形成使 Nb、Mo、Ti 等难熔元素在铸造和 AM 路线凝固过程中偏析于枝晶和枝晶间区域;该相与 Ni、Fe、Cr 等合金元素形成各类脆性、非期望的化合物。均匀化处理主要用于溶解该相,并使合金元素在基体中均匀分布。
在多数 IN718 报道研究中,均匀化在 1050~1190 °C 之间按不同时间进行。变形冶金路线中,凝固后进行锻造、轧制、挤压等各类热机械处理,可显著降低偏析量;而若合金由粉末冶金路线生产(气雾化或机械合金化),由于基体中不存在显著的合金元素偏析,均匀化步骤可以省去。
在时效硬化过程中,主要报道了固溶温度变化对基体中 γ′、γ″ 等析出相形核和长大的影响。固溶主要在 980~1200 °C 范围内进行 1~3 h;较高温度固溶因加工中形成的 δ 相溶解而增大了合金晶粒尺寸。部分研究中,较高固溶温度因加工过程中偏析元素和相得到最大程度溶解,提高了析出相体积百分比。部分研究还进行了直接时效,以认识不固溶情况下的相演变。
多数报道中的标准时效在 620 °C 和 720 °C 进行;极少数研究改变时效温度和时间,以探索析出相尺寸和形貌的变化。较高温度、更长时间时效会增大析出相尺寸,这并不期望。多数研究中析出相尺寸在 5~50 nm 范围;所报道文献中 γ′ 相形貌为球形/立方形,γ″ 相为盘状/扁圆形。多数时效硬化研究通过改变固溶温度,认识其对碳化物相溶解的影响,从而提高含 Nb 的 γ″ 相体积百分比。
免责声明:本网站所转载的文字、图片与视频资料版权归原创作者所有,如果涉及侵权,请第一时间联系本网删除。

官方微信
《腐蚀与防护网电子期刊》征订启事
- 投稿联系:编辑部
- 电话:010-62316606
- 邮箱:fsfhzy666@163.com
- 腐蚀与防护网官方QQ群:140808415

“海洋金属”——钛合金在舰船的

腐蚀与“海上丝绸之路”