

有色金属因其独特的性能和广泛的用途,被广泛应用于各个行业。然而,由于其本身的化学活性,或在极端工况下,其表面极易发生氧化反应形成氧化膜。氧化膜会显著降低金属材料的表面性能,如抗腐蚀性、导电性和导热性。同时,氧化膜的存在会降低材料的焊接质量,并在热喷涂等涂层制备过程中削弱涂层与基体的结合强度。自20世纪 90年代以来,激光清洗技术在氧化膜去除领域的应用逐渐兴起,并在航空航天、轨道交通等领域得到了广泛研究。激光清洗被认为是 21世纪最具发展前景的表面处理技术之一,并被誉为“21世纪的绿色清洁技术”。
激光清洗凭借其非接触、易于控制及运行成本低等优势,为金属氧化物的去除提供了一种高效方法,尤其适用于有色金属氧化膜的去除。该技术主要基于聚焦激光引起的光热效应,通过调节激光能量密度、脉冲宽度和扫描速率等工艺参数,可实现预期的清洗效果。清洗过程具有速度快、可作用局部区域等特点,并且在去除氧化膜的同时,能够精确控制对基材材料性能的影响。
笔者针对激光清洗有色金属表面氧化膜的研究现状,从激光清洗机理出发,探究了不同工况下的工艺参数选择,并总结了铜、铝、钛等常见有色金属及其合金表面氧化膜的清洗研究进展。文中详细阐述了激光工艺参数对清洗效果的影响规律,并在总结现有研究成果的基础上,分析了当前激光清洗技术在有色金属领域面临的挑战。
激光清洗金属氧化膜的机理与工艺
1. 1 激光清洗机理
激光清洗与金属表面氧化膜及基体之间的相互作用机理十分复杂,主要涉及氧化膜的烧蚀、气化和冲击剥离。然而,受材料物理性能、激光器类型及工艺参数差异的影响,其具体的清洗机理会有所不同。相比之下,常用的传统清洗方法存在清洗盲区、精度不可控及易损伤基体等技术问题。作为一种高效、环保且精确可控的表面处理技术,激光清洗能够通过光热烧蚀、冲击剥离等效应实现对氧化膜的高效去除。
1. 1. 1 烧蚀气化和冲击机理
当金属表面被激光脉冲击中时,一部分光从表面反射,剩余的光被金属吸收。激光能量的吸收效率取决于激光波长及照射材料的特性。吸收能量后,氧化膜温度迅速升高;当温度超过其气化点时,氧化膜立即蒸发并与金属表面分离,从而实现清洁。当低激光通量聚焦于氧化膜时,热应力是去除氧化膜的主要机制。随着激光能量密度的增加,金属基材在等离子体的冲击下可能受到损伤,因此,在激光清洗应用中,激光波长的选择至关重要。理想情况下,激光能量应被氧化膜吸收,同时被基体反射。
在氧化膜气化过程中,产生的气体与周围空气被电离形成等离子体团。当等离子体团达到一定尺寸时,会在材料表面产生高压冲击波,促使氧化膜从金属表面脱落。此外,氧化膜通常较薄,厚度约为10μm,激光能量容易穿透氧化膜到达基材。随着能量进一步增加,基材与氧化膜因温度升高及热膨胀系数的差异产生热应力,导致氧化膜脱离基材。总体而言,随着激光能量密度的增加,烧蚀作用逐渐减弱,而冲击作用逐渐增强。
1. 1. 2 振动剥离机理
激光作用于金属表面氧化膜时,激光能量转化为热能,导致氧化膜迅速膨胀。激光能量的吸收主要由热扩散机制驱动。激光脉冲越短,表面温度越高,受热材料的体积越小。 图 1 为不同脉冲激光对基材的热扩散机制,膨胀过程中产生的热应力强于材料之间的化学键或范德华力,并超过氧化膜与基材之间的附着力。在这种情况下,氧化膜的去除是通过氧化膜和金属基材本身的快速热膨胀达到的,这会产生压力脉冲或冲击波,这也是冲击波式激光清洗的主要机理。如果激光脉冲的能量密度足够高,氧化膜吸收的热量则会达到气化点,并发生气化蒸发。
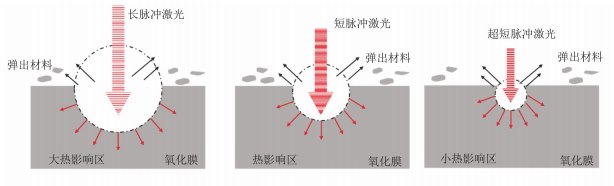
图1 不同脉冲激光对基材热扩散机制
1. 1. 3 爆炸剥离机理
氧化膜的孔隙和间隙通常富含空气或水分。暴露于高强度激光时,金属表面孔隙和间隙中的空气或水分会吸收能量,迅速加热、膨胀或发生爆炸。当爆炸膨胀或冲击力所产生的压力克服氧化膜与基材之间的附着力时,氧化膜便会破裂并从金属表面剥落。在激光清洗过程中,热应力耦合效应会导致基材与氧化物层分离。在低能量密度下,激光烧蚀引起的相爆炸是主要的清洗机制;而在高能量密度下,除了相爆炸外,压力引起的冲击效应及蒸发作用会导致氧化层飞溅并被去除。因此,激光去除高温合金氧化膜的主要机制为缺陷内的热膨胀爆炸与反冲压力。然而,当激光能量密度高于损伤阈值时,会导致基材受损,并使表面氧含量增加。激光能量密度可以影响清洁表面的质量和形貌。Wang等采用纳秒激光清洗镍合金表面氧化膜,发现随着能量密度的增加,表面氧含量和粗糙度均呈现先降低后增加的趋势,并出现了环形撞击坑、飞溅颗粒以及清洁表面的氧化膜残留。研究指出:当激光能量密度小于0.88J/cm2 时,氧化膜缺陷中的热膨胀爆炸是主要的去除机制;当能量密度大于1.57J/cm2时,Ni蒸气形成的反冲压力是导致后续氧含量增加的主要机制。此外,在金属表面涂覆一层液体或将其浸入液体中(通常为水或有机溶剂)的方法被称为“湿式激光清洗”。当润湿剂吸收部分激光能量时,其主要作用包括将部分激光能量转换为机械脉冲,从而产生冲击波。通常,润湿剂在减少辐照体积内的温升方面也起着重要作用。在激光照射时,表面液体会迅速加热并蒸发,膨胀的蒸汽会将污染物颗粒从基底表面喷出。同时,空化效应也会发生:液体层的过热导致气泡在水-基底界面处形核并快速生长。气泡随后坍塌,在污染物颗粒下方产生高压,其强度足以从表面去除微米和亚微米级的颗粒。
激光清洗利用激光引发的热膨胀和冲击波,以其精确控制的热效应和机械作用,有效去除金属表面的氧化层,同时避免对金属本身造成损伤。其中湿式激光清洗利用液体介质控制热量并产生空化效应,高效清除顽固腐蚀氧化层。总体来说,激光清洗能够快速且精确地清理金属表面,保护其结构和外观。
1.2 工艺参数对激光清洗效果的影响
按照激光的脉冲功率分布分类,激光可以分为高斯分布激光(高斯光)和平顶光,这是目前激光清洗工艺中应用最广泛的两种激光源,两者的能量分布特点不同,图2所示为高斯光和平顶光的功率分布和激光轮廓。高斯激光的中心激光能量强度较高,因此在清洗过程中激光形成的熔池温度较高,垂直热梯度越高,水平热梯度越低。有研究称,在熔池快速凝固过程中较高的冷却速率和较低的元素再分配系数,使形成的树枝状微观结构更细,晶粒更大。而平顶光的能量利用率较高,但峰值功率与高斯光相比较低,更适合清洗油污或厚度小的漆面。平顶光是在整个光斑区域内功率呈均匀分布的,其特点是能量利用效率高,清洗速度快,不损伤基体,但能量较低,自由空间中传播时,强度形状会发生变化,所以不利于长距离传播。
1. 2. 1 激光波长
激光因其单色性和方向性等独特性质而与其他光源不同,其波长范围覆盖了从紫外到红外的光谱区域。激光器可以通过精确控制光斑大小以及能量在空间和时间上的分布,来满足不同的能量需求。其中,Nd∶YAG激光器是有色金属清洗中最常用的激光器。为了优化激光清洗效果,研究人员对其进行了许多改进。倍频技术是一种用于产生激光基频波长一半(或三分之一、四分之一)波长的技术,它使Nd∶YAG激光器不仅能输出基频波长(1064nm),还能输出前三个谐波波长(532,355,266nm)。Chongcharoen等开发了一种能同时发射1064nm和 532 nm 的双波长 Nd:YAG激光系统,并利用谐波分束器对比了红外激光 (1 064 nm) 和可见光(532nm) 。研究发现,最初由1064 nm 脉冲激光产生的烧蚀区域可以有效吸收延迟发射的 532 nm脉冲激光。由于532 nm波长较短,可以实现更小的聚焦光斑,从而实现清洗程度可控。Batishche等报道了将Nd:YAG激光器的1064 nm和355nm光束在时间和空间上进行重叠,可以有效去除文物表面的腐蚀氧化皮,且不会改变其颜色或结构。组合激光束的最佳比例为紫外(355nm)/红外(1064nm)=1/4,前提是施加的总能量密度不超过这两个波长中任一波长对应的基底烧蚀阈值。
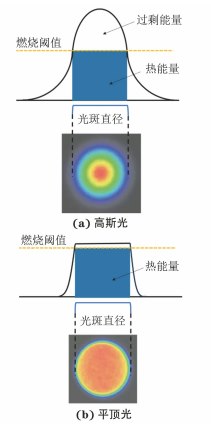
图2 高斯光和平顶光的功率分布和激光轮廓
对于波长较短的紫外光(UV),其穿透深度通常较浅;而低能量、长波长的红外(IR)光则可能对基材和界面反应造成热损伤。图 3(b)展示了不同波长激光在金属氧化膜(1~10μm)中的光学穿透深度。在实际应用中,人们期望能在不损伤基材的前提下选择性地清洗金属氧化膜。然而,对于较厚的金属氧化膜,尽管其能吸收更多激光能量,但受限于有限的光学透射率,激光产生的热量可能无法有效传导至整个氧化膜。由于金属氧化膜的光学透射率随其厚度而变化,因此IR激光可能是热处理较厚(>10μm)金属氧化膜的合适选择。金属氧化膜的激光清洗效率在很大程度上取决于其在所选激光波长范围内的光学吸收率。因此,在选择波长的同时,还需根据材料的光学吸收特性来调整相应的工艺参数。
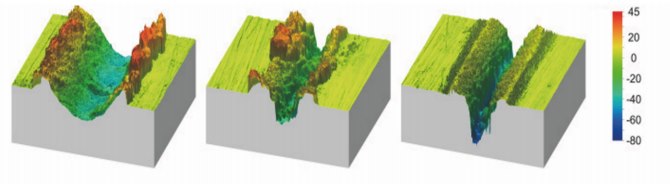
图3 不同脉宽的激光产生的凹槽轮廓图像
1. 2. 2 激光能量密度
当激光能量密度较低时,表面氧化膜仅被部分去除,表面仍存在少量重熔区域;当能量适中时,表面氧化膜可被有效去除,虽伴有轻微烧蚀现象,但对基材的损伤可忽略不计;而当激光能量密度过高时,在激光冲击能量和表面张力的共同作用下,表面氧化膜虽被去除,但会对基材造成严重损伤。由于过低的扫描速率和过高的能量密度均可能导致基材受损,因此确定合适的清洗阈值与损伤阈值至关重要。
1. 2. 3 激光频率和脉宽
对于脉冲激光,在单位时间里有规律输出的激光脉冲数量定义为频率,单个脉冲的持续时间为脉宽。脉宽越小,由于传导的能量损失越低,阈值通量降低,因此激光的穿透深度越大。激光的频率和脉宽可以通过方程确定平均激光功率,见式(1) :
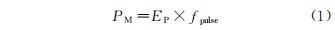
式中:PM是平均激光功率;EP是脉冲能量;fpulse是脉冲频率。因此,控制频率可以控制输入材料中的总能量(假设每个脉冲的激光能量EP是恒定的)。且可实现氧化膜的激光清洗,而不会对基材造成严重的热损伤。Liu等通过有限元分析和试验结果相结合,研究了金属对激光的能量吸收系数和激光的频率的关系,结果显示,金属的激光能量吸收系数随激光频率的增加而减小。
纳秒(ns) 、皮秒(ps)和飞秒(fs)激光是根据脉冲持续时间(脉冲宽度)进行分类的,它们在科研和工业应用中各具优势与局限性。纳秒激光由于脉冲持续时间较长,能够实现大面积快速清洗,但可能对基材造成热损伤。相比之下,飞秒激光凭借其极短的脉冲宽度,具备高精度和选择性去除材料的能力,非常适合精细加工。在材料加工领域,脉冲激光还具有细化晶粒、改善材料物理性能的能力。例如,Li等发现,在对TC4合金焊接接头进行处理时,脉冲激光能显著细化β晶粒,且当脉冲频率为50Hz时,晶粒细化效果最为明显,晶粒尺寸约为清洗前的0.7倍。Park等使用纳秒激光清洗304L不锈钢后,也观察到材料表面晶粒细化,硬度提高,从而使耐磨性增强。不同脉宽的激光对材料的影响存在显著差异。Pou-Álvarez等研究了不同脉宽激光对AZ31镁合金的影响,发现随着脉冲宽度的减小,熔体量减少,烧蚀特征的纵横比增加。图3展示了不同脉宽激光产生的凹槽轮廓。由于蒸发和熔体飞溅的原因,纳秒激光产生的凹槽更宽,排出的熔体更多,因此纳秒激光处理导致的质量损失更大,表面粗糙度也更高。在实际应用中,激光的能量参数和聚焦性能需根据具体工况进行调整。飞秒和皮秒激光具有热输入低、对焦距敏感等特点,更适合需要精细和选择性材料去除的场合。Suzuki等发现,通过调整激光的频率和功率,可以优化激光的清洗性能,以适应不同的材料和污染情况。综上所述,不同脉冲宽度的激光技术各有其优势和适用领域,通过合理选择和参数优化,可以显著提升材料处理的效果和效率。
1. 2. 4 激光扫描速率
除了激光功率外,扫描速率也是影响激光能量密度的关键因素。当扫描速率较低时,激光在同一位置停留时间较长,能量聚集更多,从而增强清洗效果。当扫描速率较高时,氧化膜的去除主要依靠热烧蚀效应;而当扫描速率较低时,氧化膜的去除则是热烧蚀效应与蒸汽爆炸机制共同作用的结果。具体的扫描速率阈值取决于激光类型和材料特性。然而,扫描速率并非越低越好。过低的扫描速率会导致表面能量过度聚集,使金属基材表面温度显著升高,基材内部的孔隙等缺陷可能因过热而引发蒸汽爆炸或裂纹。Zhu等采用声光调Q二极管泵浦Nd:YAG激光对5A12铝合金进行清洗,研究了扫描速率对氧化膜去除效果的影响。研究发现,当扫描速率为4.1mm/s时,表面氧化膜的去除效果最佳。图4展示了不同扫描速率下5A12铝合金表面的微观形貌,可以看出:当扫描速率为10.4 mm/s时,表面较为粗糙;随着扫描速率减小,表面变得更加平坦;但当其继续减小至1.0 mm/s时,表面出现了较多孔洞。这是由于扫描速率过低导致基材表面热量严重积累,铝合金熔池中的氢气溢出,从而在表面留下了孔洞。
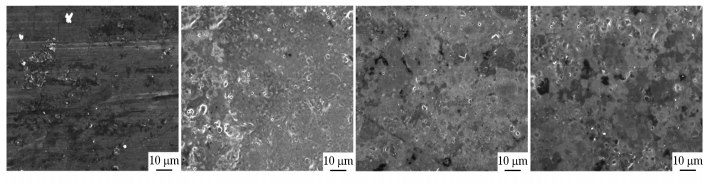
图4 在不同清洗速度下清洗的铝合金的SEM 表面微观结构
1. 2. 5 激光重叠率
激光清洗的重叠率主要包括激光光斑重叠率(SOR)和激光扫描线重叠率(LOR),图5展示了SOR和 LOR的示意图。控制激光频率和扫描重叠率对于实现高效的激光清洗至关重要,重叠率的大小取决于激光光斑直径、脉冲频率、扫描速率以及线理想的清洗效果,清洗彻底且不伤害基材。扫描间距,一般来说,SOR或 LOR越高,材料表面接收的累积激光能量密度越大。若重叠率过高,会导致单位面积能量密度过大,从而对基体材料造成损伤;反之,若重叠率过低,单点累积能量不足,会导致氧化膜清洗效果较差。
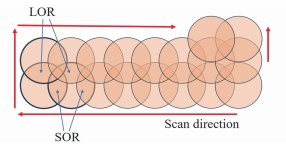
图5 激光光斑重叠率 SOR 和激光扫描线重叠率 LOR 的示意图
Song等研究了激光重叠率对航空7B04铝合金表面氧化层的清洗效果,结果发现重叠率在60%~80%时,氧化膜清洗效果较好,且不会对基材产生损伤。在此阈值范围内,重叠率越高,清洗后的表面残余氧含量越低。特别是在80%重叠率下,清洗后的基材表面硬度提高了6.3%,耐腐蚀性能提高了86.7%。这表明,在不损伤基材的前提下,适当提高重叠率有助于提升氧化膜的清洗质量。
Zhou等对比了皮秒激光和纳秒激光在清洗铝合金时的差异。以激光重叠率为变量,研究发现皮秒激光在40%重叠率时即可达到最佳效果,而纳秒激光则需要60%的重叠率才能达到同等效果。这是因为纳秒激光的热效应较强,会导致表面重熔层增加且清洗深度较大,但在清洗效率和精度上略逊于皮秒激光。SOR和 LOR的设定需要综合考虑激光光斑的大小、脉冲频率、扫描速率和线扫描间距。适当的重叠率可以确保材料表面获得足够的激光能量密度以清洗氧化膜,从而避免对基体材料造成损害。对于铝合金,60%~80%的重叠率能达到理想的清洗效果,清洗彻底且不伤害基材。
2 有色金属的激光清洗研究
2. 1 铜及铜合金
铜和铜合金是工业和考古领域中常见的有色金属材料。近年来的研究表明,使用干式激光清洗铜及铜合金表面时,基材容易发生变色(变暗或变紫)和微熔现象, 导致表面出现熔融凸起和颗粒团聚。研究证实,表面颜色的变化(如由红变紫或变黑)是由于高温导致红色的 Cu2O(氧化亚铜)转化为黑色的CuO(氧化铜) 。特别是波长为532~1064nm的激光(通常为红外或可见光) ,容易引起基材变色和微熔等副作用,清洗效果不佳。而使用更短波长(如紫外波段)进行清洗,虽然对基材的热损伤大大降低,但往往清洗效率较低,仅能实现部分清洗。
工业应用中的铜及铜合金因长期暴露于大气或复杂工况中,表面易发生腐蚀并生成氧化膜,导致色泽变暗。在军事工业领域,激光清洗技术展现出独特的应用价值。宋桂飞等使用20W光纤激光器清洗铜制炮弹药筒表面的锈层,结果表明,低功率激光不仅能有效去除锈层,还能避免基材表面温度过高而引发安全隐患,为弹药维修,特别是高价值弹药的局部除锈除漆等表面处理提供了一种新方法。青铜器作为历史悠久的金属合金材料,在文物中应用广泛,其成分主要为铜锡合金。随着年代推移,暴露于大气或深埋于潮湿土壤中的青铜器会受到碳酸盐、硅酸盐和硫化物的腐蚀影响,导致表面形成复杂的氧化膜,清洗难度极大。激光清洗因对基材损伤极小,被广泛应用于青铜器文物的保护与清洗工作。Jelvani等采用 10Hz的308nmXeCl激光清洗青铜文物样品,结果显示清洗后青铜器表面的SiO2和Cu2O含量显著降低。
铜及铜合金的激光清洗研究揭示了波长和功率参数对清洗效果及表面状态的显著影响,其中较长波长可能引起表面变色和微融化,而短波长虽然减少了基材损伤但只实现部分清洗。未来的研究重点应放在优化激光参数以减少表面热损伤、深入分析化学变化并探索与其他清洗技术的结合,以期达到对铜合金材料的高效且无损清洗效果,特别是在文物保护和工业应用领域。
2.2 铝及铝合金
铝及铝合金在制造业中应用广泛,是制造各类精密器件的重要材料。与传统金属相比,在同等强度下,铝合金构件更加轻薄,有助于实现结构的轻量化。铝表面在自然环境下会形成一层氧化铝(Al2O3)膜,这层氧化膜不仅导电性差,还会影响材料的使用寿命。由于该氧化膜具有多孔特性,极易吸附杂质和水分,这在后续加工中会导致焊接缺陷(如气孔、夹杂) ,从而显著降低焊接接头的强度和基材的表面性能。
自20世纪80年代以来,激光清洁技术已被应用于各种铝和铝合金材料的表面处理工艺,在工业领域特别是在航空航天、汽车和造船业中的应用发展迅速。激光清洗的工艺参数会影响氧化膜的清洗效果,比如能量密度增加导致热输入量增加,氧化膜因为热膨胀系数差和基材快速膨胀分离,以及较高能量密度可以增加振动和冲击,这是氧化物能够被去除的主要原因。Ren等发现激光清洗可以有效去除 AA2024铝合金表面的杂质和氧化膜,并且能量密度是影响清洗效果的主要参数因素,当能量密度较小(8. 5 J/cm2 )时铝合金表面出现环形的热氧化斑点,随着能量密度增加(10. 5 J/cm2 ),斑点消失同时铝合金表面氧含量降低,因此氧化膜被有效去除。
Shao等针对激光清洗7075铝合金表面氧化膜建立了能量密度计算方法,经过计算,确定脉冲激光能量密度阈值范围为6.24~6. 97J/cm2,在此范围内可以有效去除7075铝合金氧化层。此外,他们还分析了不同扫描速率下激光清洗的表面形貌,结果表明,激光清洗具有良好的表面形貌,如图6所示。其中,图6(a,b)表面被过度清洗,仍存在大量的氧化物,图6(c)表面形成致密表面且氧化物消失,清洗效果 最优,此时表面粗糙度也降到0.122μm。进一步增加扫描速率,脉冲熔池会出现不连续,形成鱼鳞状的形貌。Wang等在清洗7075铝合金表面氧化膜时提出同时提高铝合金表面硬度和疏水性,可以显著增加7075铝合金的耐腐蚀性能。以腐蚀质量损失来表达耐腐蚀性能,经4.44J/cm2 激光清洗后,7075铝合金在中性盐雾环境中的质量损失速率为0. 04578g/mm2·h。这表明7075铝合金基板以适当的能量密度(4.44J/cm2)进行清洗,即使失去阳极氧化膜,仍然具有很好的耐蚀性。但若激光能量密度过高,考虑到氧化膜与基材对激光的吸收能力不同,尽管氧化物层被大量去除,但铝合金基板的表面温度将首先达到其自身的熔点,且基板将在激光清洁过程中熔化甚至气化。
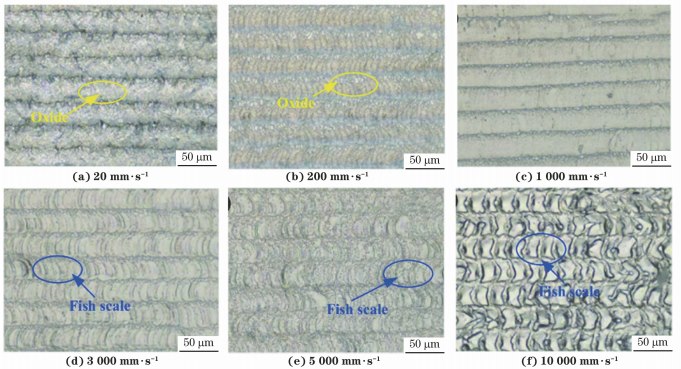
图6 不同扫描速率下激光清洗表面的形貌
激光能量密度的增加会使Al2O3的温度达到沸点并蒸发,若能量密度超过氧化损伤阈值,基材会发生热氧化反而增加了氧化物含量。其机理为,在低能量密度下,氧化膜表面形成熔池,在反冲压力、表面张力和重力作用下形成火山口形状的熔池,增加能量密度促进了融化的氧化物流动,将其转化为熔融状态,并最终形成条纹形态。Liu等研究了不同能量密度(3.5~35J/cm2)激光清洗后5083铝合金的氧含量变化和孔隙率变化,结果发现,随着激光能量密度的增加,氧含量先降低后增加,当能量密度为17. 5J/cm2时,氧质量分数降低75%,此时的清洗效果最优。
激光清洗后铝合金的力学性能会有一定程度的改善。这主要归因于脉冲激光清洗促进氧化物的去除,从而降低了基材表面的孔隙率。Lin等通过三因素(平均功率,扫描速率和重复频率)五水平正交试验得到平均功率40W、扫描速率2500mm/s、重复频率85kHz的最佳清洗工艺参数,并验证了清洗后的焊接效果。结果表明:焊缝中接头的应力和应变分别为未清洗前的102. 5%和 114. 81%;在不同参数下激光清洗后,铝合金焊接表面氧含量降低,表面粗糙度和硬度增加。Zhang等研究了激光清洗对 6005A铝合金焊缝质量的影响,发现表面氧含量的变化与能量密度和光斑密度有关,并且在150W、100 Hz和0.8 m/min下获得了最低的氧含量。
通过优化激光参数如能量密度、脉冲宽度和扫描模式,不仅可以有效去除表面氧化物,还能提高铝合金的硬度和耐腐蚀性。激光清洗还能提升铝合金焊接接头的质量,对于航空航天、汽车制造和造船等行业的铝合金应用至关重要。未来结合其他表面处理技术,激光清洗有望为满足更高性能要求的铝合金材料提供更精确和高效的解决方案。
2.3 钛及钛合金
钛合金是由钛和其他元素合金化而成,具有较高的强度和良好的韧性、可塑性。其中钛是一种具有很强还原性的金属,因此钛合金具有很好的耐腐蚀性能,然而钛合金在很多环境下会受到化学腐蚀和电化学腐蚀作用的影响,产生氧化膜或阳极氧化膜。Wang等使用脉冲激光对TC2钛合金表面的阳极氧化膜进行了激光清洗,分析了扫描速率对TC2表面氧化膜的清洗效果的影响,结果发现当扫描速率为2500mm/s时,氧化膜的去除效果最佳(氧含量降低到1.57%)。对于有些合金在清洗之后仍然会出现轻微氧化现象,这是因为激光清洗主要依靠烧蚀和振动去除原有氧化膜,是目前激光清洗无法避免的问题。Li等建立有限元模型,预测并验证了激光清洗TA15钛合金氧化物膜(Ti4+和Ti3+ )的清洗效果,当最大功率密度为31.85 MW/cm2并且点重叠率为80%时,清洗后的表面相对光滑且没有裂纹,但当最大功率超过31.85MW/cm2时表面出现裂纹,并且随着点重叠率的增加也会出现裂纹。激光清洗后 O 和Ti离子含量下降,但出现两个新的衍射峰(Ti2+和Ti0 ),说明在空气中激光清洗后,钛合金的表面被轻微氧化。TA15钛合金被再氧化以形成厚度约为29nm的致密且均匀的氧化膜。在高激光能量密度下,TA15钛合金的基材会发生大面积重熔,基材表面会发生再次氧化为钛合金氧化物 (Ti6O、TiO2锐钛矿、γ-TiO2和TiO2)。Tan等建立了有限元模型,模拟了钛合金表面的温度场和拉伸剪切力场,模拟结合试验得出结论,随着激光清洗扫描速率的增加,温度和拉伸剪切力均先增大后减小,当扫描速率为 0. 8 m/min时到达最大值。Li等对TA15激光清洗的基材表面成分进行了分析,发现基材表面烧蚀的阈值为3.98J/cm2,激光能量通量超过5.97J/cm2,此时原有氧化膜虽然被完全去除,然而基材表面从银白色转变为黄褐色,这种现象归因于在大气条件下使用高激光通量去除氧化膜后形成的钛合金氧化物。与机械清洗效果对比可见,激光清洗后的TA15钛合金具有高温抗氧化性能。
钛合金表面在极端环境下容易形成氧化膜,而激光清洗被用于去除这些氧化膜。激光清洗效果受多种参数影响,包括脉冲激光的扫描速率、功率密度和点重叠率。选择适宜的扫描速率和能量密度进行清洗,可以有效去除氧化膜并减少表面裂纹。然而,激光清洗可能导致钛合金表面轻微再氧化,这与激光的烧蚀和振动机理有关。为了优化清洗过程并防止再氧化,未来的研究需要集中在激光参数的精确控制以及可能的保护措施上。
2.4 其他有色金属
关于其他有色金属表面氧化膜的激光清洗研究相对较少,但在该领域已有部分研究取得了一定进展。因此,亟需开展更多研究,以评估激光清洗技术去除其他金属氧化膜的适用性与效果。古代银制品受环境污染会出现变黑的问题,这些黑色的腐蚀产物主要为氧化物和硫化物,腐蚀后表面生成氧化膜而失去光泽,这些银制品很难使用传统技术进行清洗,而使用激光清洗可对其进行有效保护非常有效。 Buccolieri等报道了古代银制品表面氧化膜的激光清洗研究成果,发现纯 Ag和 Ag/Cu合金的能量密度阈值分别为780和510mJ/cm2。Radojkovic'等用Nd:YAG激光对博物馆收藏的镀银铜线民族志纺织品进行清洗,发现提高脉冲频率和减小能量密度能更有效地去除金属纱线上的腐蚀沉积物。研究发现对金属表面松散氧化物的清洗效果不仅取决于激光的工艺参数,也与氧化物颗粒的形状和大小有关。Kumar等报道了激光清洗锆合金表面氧化物的研究结果,提出锆合金表面不同尺寸的氧化物颗粒对激光清洗的效果有影响,在相同的激光参数下,激光对尺寸大且不规则的氧化物颗粒有较好的清洗效果,原因是这种氧化物对激光的吸收效率更高。
近年来,激光清洗技术用于各种有色金属材料的研究越来越受到重视,它被视为一种有潜力替代传统化学清洗和喷砂的方法。在众多工业领域,特别是在表面处理过程中,激光清洁技术发挥着至关重要的作用。这项技术尤其适用于在不破坏基材的前提下,精确去除表面的氧化层。因此选择激光源的类型和波长,以及调整工艺参数,如能量密度、工作模式(连续或脉冲) 、脉冲宽度或频率和扫描速率,可以实现对氧化层的高效去除。
3 结束语
激光清洗技术作为一种高效、环保的有色金属表面处理方法,在去除氧化膜方面已显示出巨大潜力。本文全面分析了激光清洗的基本原理与机理,包括烧蚀气化、冲击作用、振动剥离及爆炸剥离等,并深入探讨了激光能量密度、扫描速率、脉冲宽度及波长等关键工艺参数。研究表明,精确控制这些参数对于优化有色金属(如铜、铝、钛等)氧化膜的去除效率具有决定性作用,不仅能显著提高清洗效率,还能有效保证金属基体的完整性与功能性。
尽管激光清洗技术应用优势显著,但在实际工业生产中仍面临一系列挑战。首先,在技术层面,激光处理后的表面质量控制、氧化膜清洗的均匀性以及大面积处理的效率等问题亟待解决;其次,高性能激光设备的高昂成本在一定程度上限制了其在成本敏感型行业的广泛应用。此外,针对不同材质和复杂形状工件的加工,清洗系统需具备更高的灵活性与适应性;而清洗过程中可能产生的有害气体或残留物,也需采取有效的环保措施加以控制,以确保作业安全。
未来的发展方向将聚焦于技术创新、成本控制与环保优化。一方面,通过提高激光功率效率、开发新型扫描系统等技术手段,进一步提升清洗效率与适用范围;另一方面,通过规模化生产及建立完善的工艺参数数据库来降低成本,将有力推动激光清洗技术的工业化普及。
作者:
王浩然1,李文戈1,赵远涛1,徐艳龙1,荣先成2
工作单位:
上海海事大学商船学院
圣同智能机械设备(上海)有限公司
来源:《腐蚀与防护》2026年10期
免责声明:本网站所转载的文字、图片与视频资料版权归原创作者所有,如果涉及侵权,请第一时间联系本网删除。

官方微信
《腐蚀与防护网电子期刊》征订启事
- 投稿联系:编辑部
- 电话:010-62316606
- 邮箱:fsfhzy666@163.com
- 腐蚀与防护网官方QQ群:140808415

“海洋金属”——钛合金在舰船的

腐蚀与“海上丝绸之路”